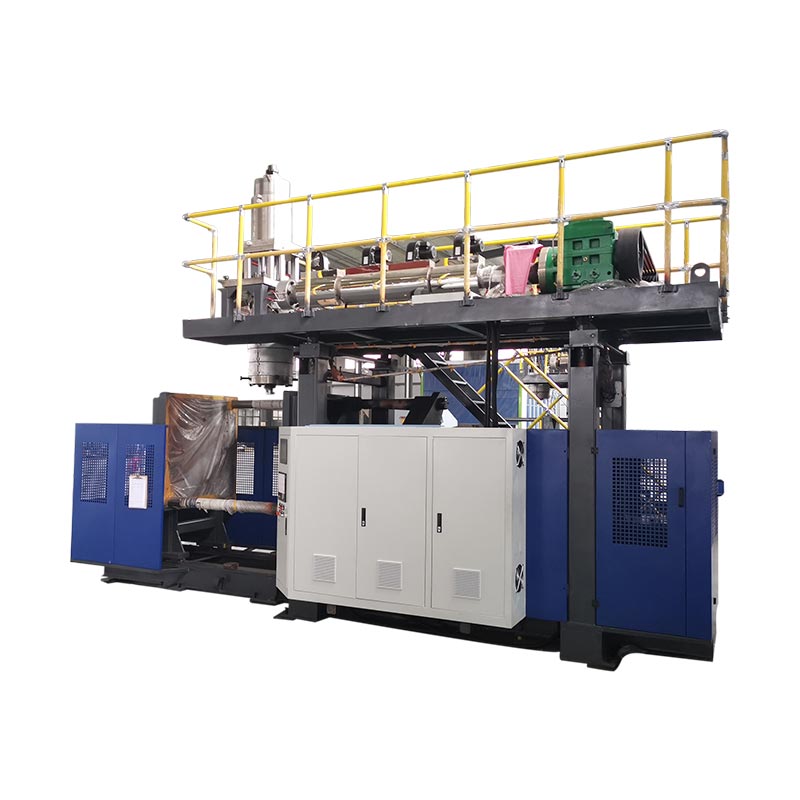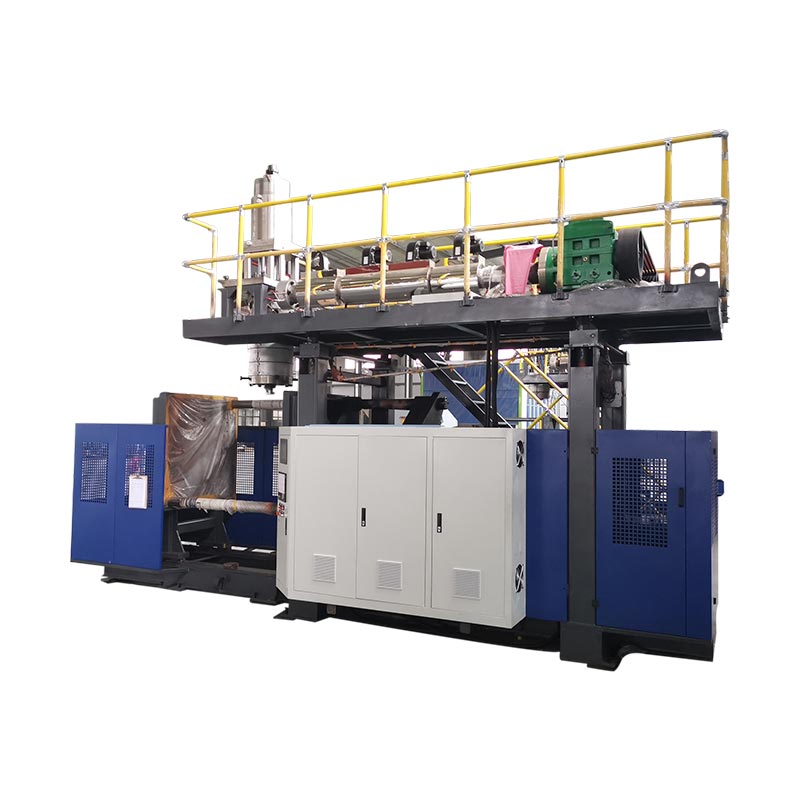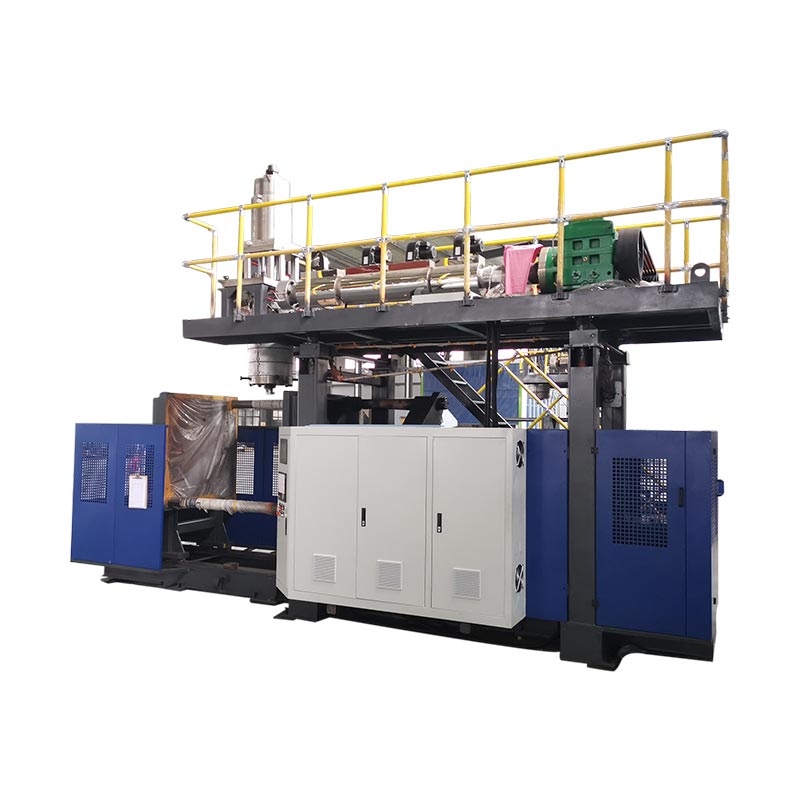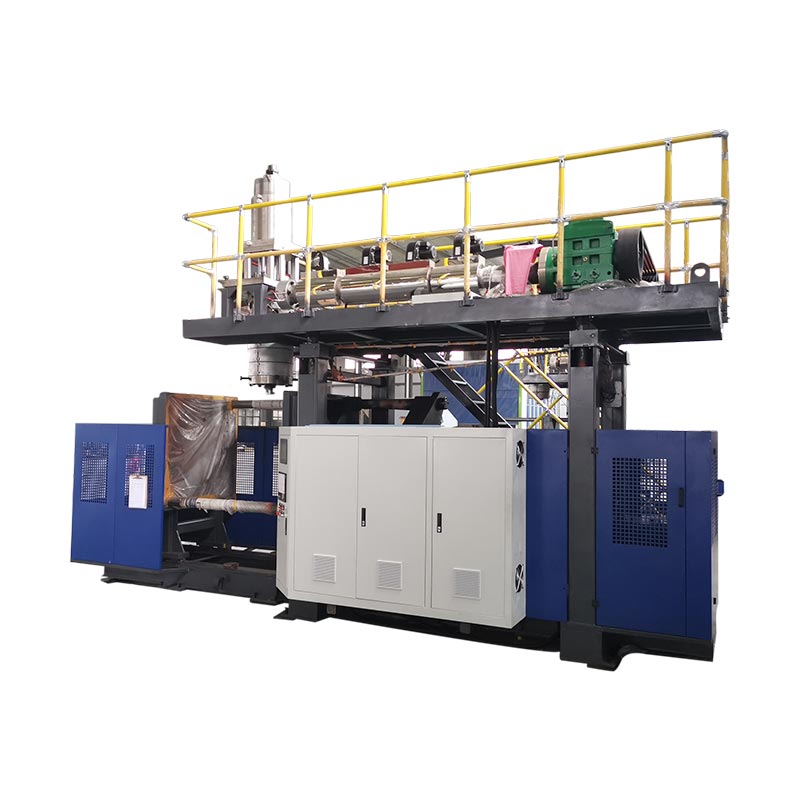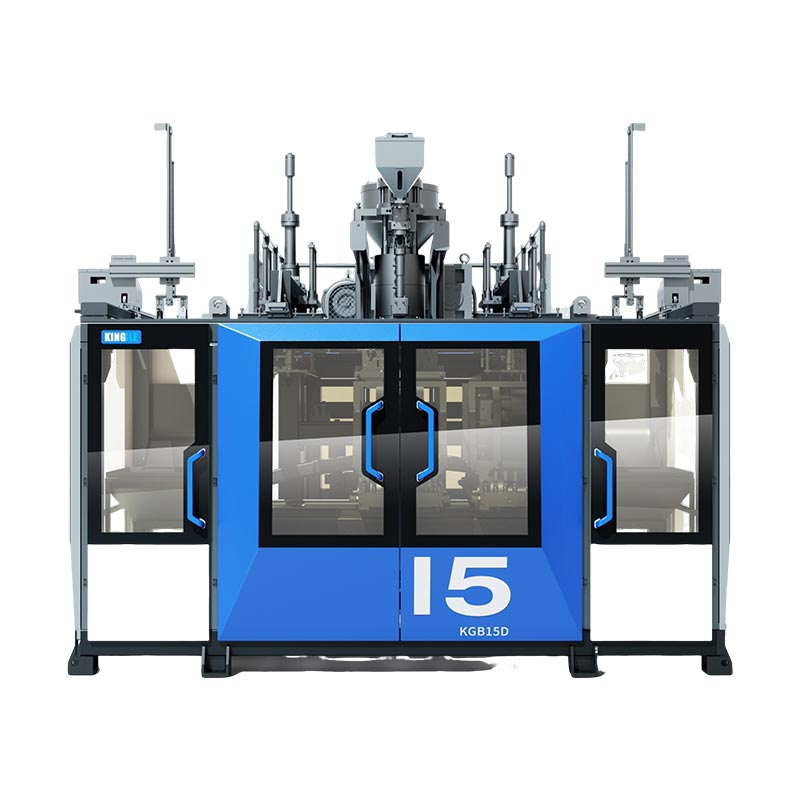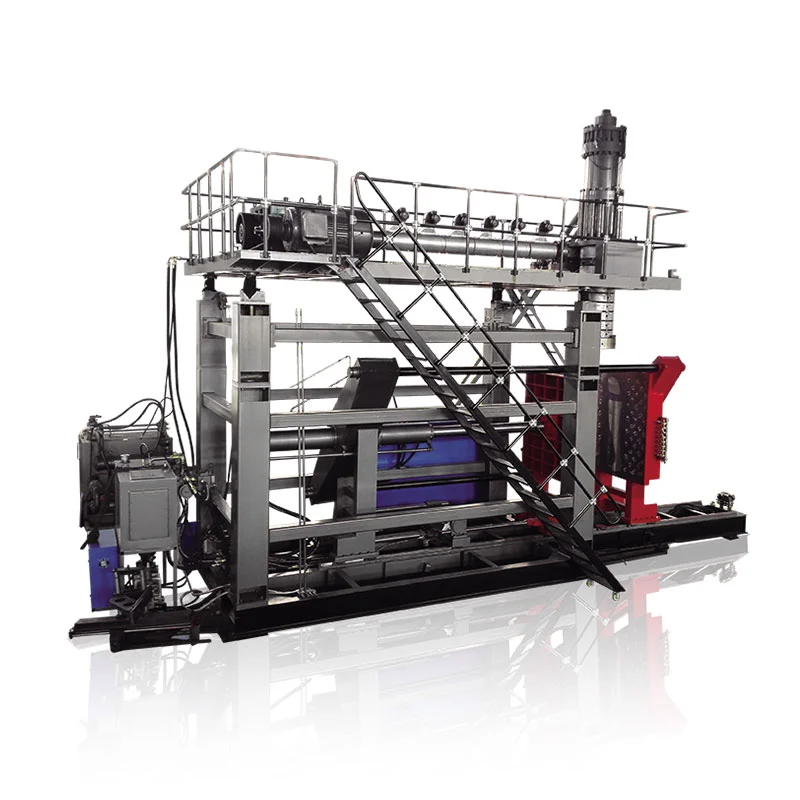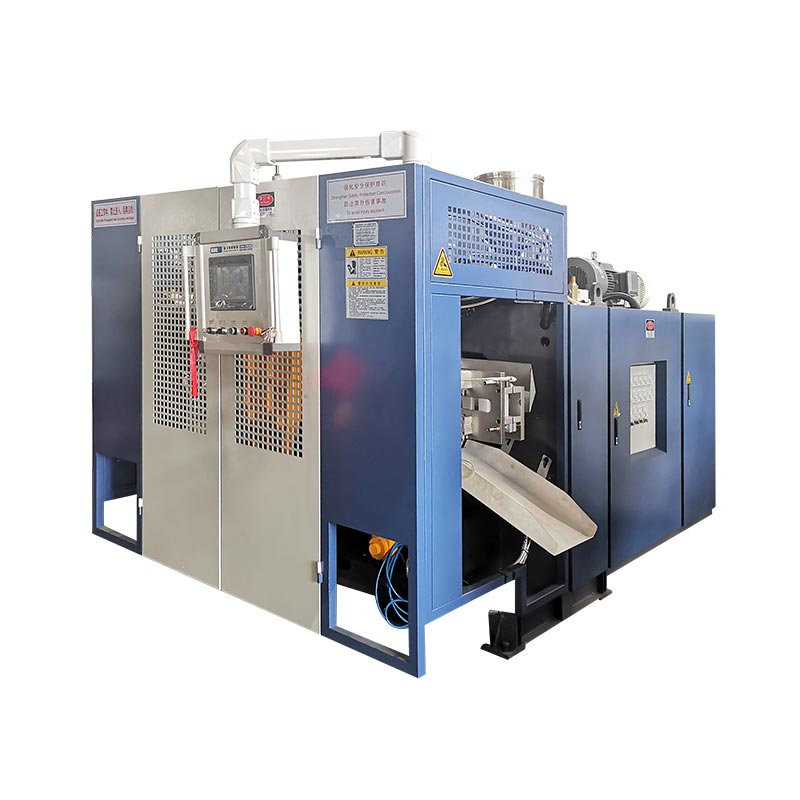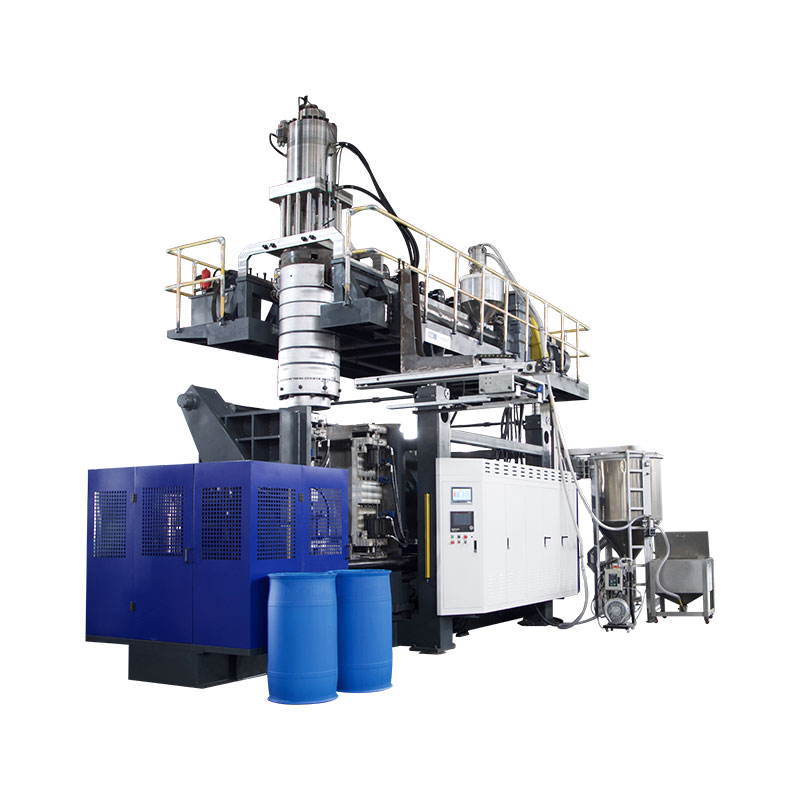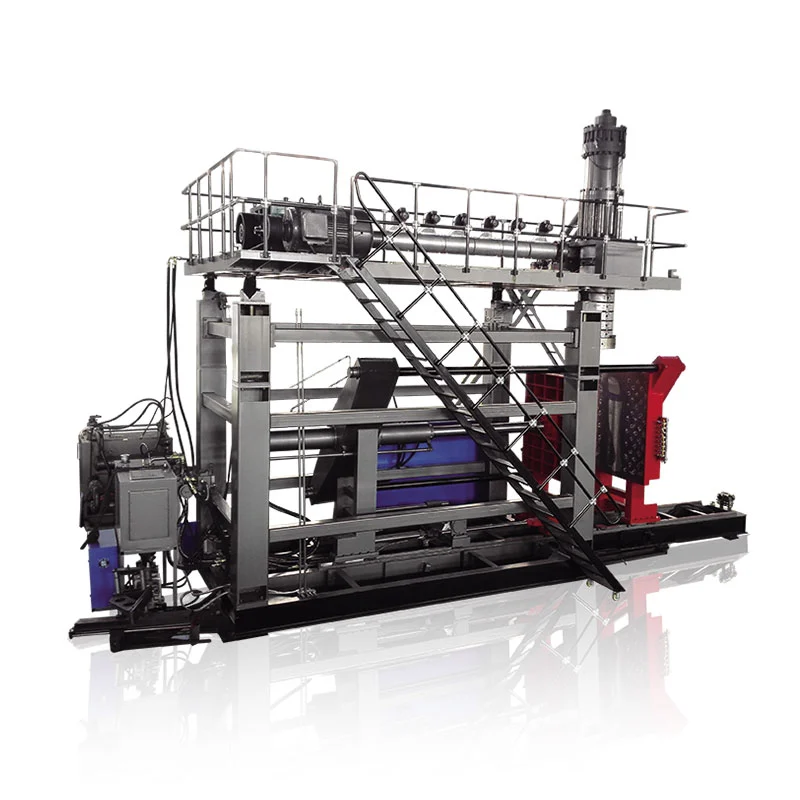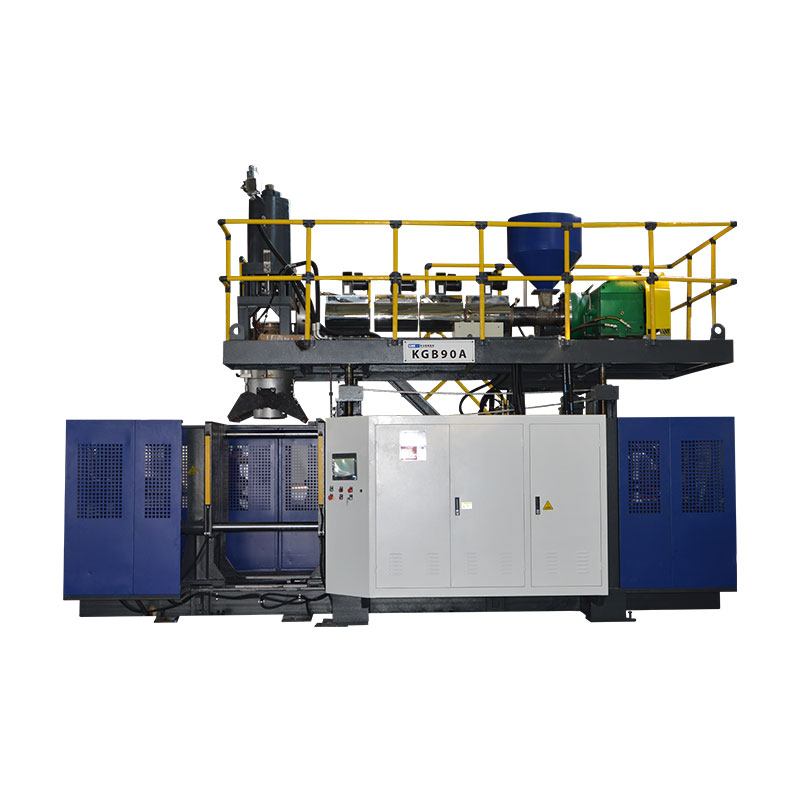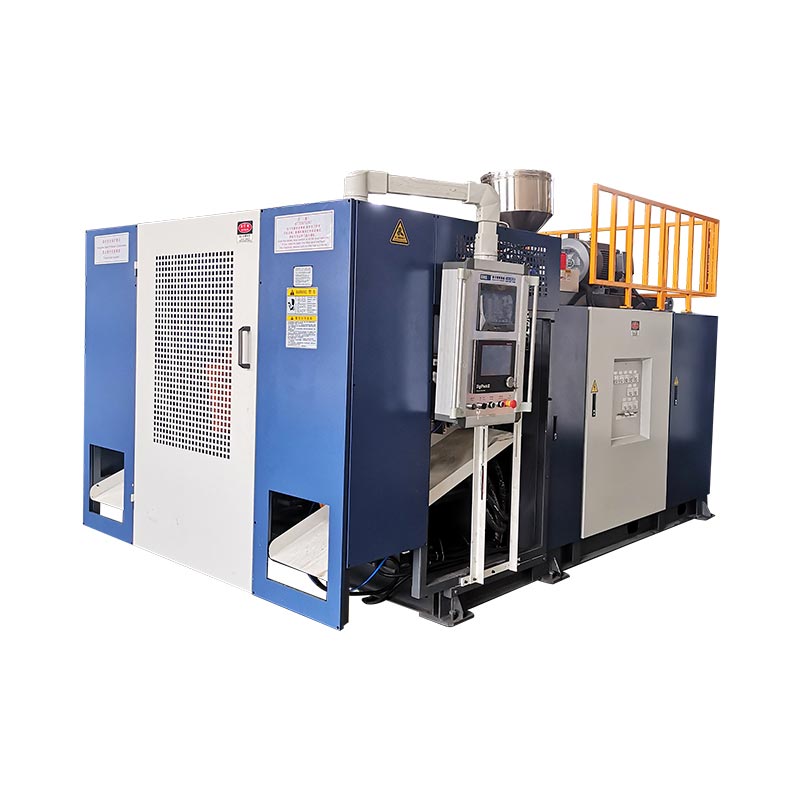

L-iffurmar tal-blow tal-karozzi jista 'jipproduċi partijiet vojta bħal kanali tal-arja u ġibjuni tal-fluwidu. L-għażla tat-tagħmir tibda bit-tpinġija tal-parti, ir-reżina speċifikata u r-rekwiżiti ta 'aċċettazzjoni. Il-volum tal-kontenitur reklamat ta 'magna waħdu ma jistax jistabbilixxi jekk hux se jifforma kanal partikolari, jakkomoda l-moffa tiegħu jew jagħti l-output lest meħtieġ.
Reviżjoni tax-xiri utli ssegwi l-parti matul il-proċess sħiħ: formazzjoni, tneħħija, tirqim, assemblaġġ u spezzjoni. Issolvi r-rekwiżiti obbligatorji tal-prodott u l-għodda qabel ma tqabbel il-produzzjoni jew il-prezz nominali. Inkella, ċiklu ta 'molding veloċi jista' jaħbi ċellula ta 'produzzjoni li għadha titlef il-mira tal-kunsinna tagħha.

Blow molding partijiet tal-karozzi: applikazzjonijiet u l-idoneità tal-proċess
Partijiet tal-karozzi grupp minn dak li għandhom jagħmlu, aktar milli mill-fatt li huma vojta. Katal tal-arja tal-kabina, komponent tad-dħul tal-arja tal-magna u ġibjun tal-likwidu jeħtieġu reviżjonijiet differenti. Il-kundizzjonijiet operattivi u l-interfaces tagħhom jiddeterminaw il-mistoqsijiet li proposta ta 'magna trid twieġeb.
| Parti tal-familja | Inputs biex jiġu stabbiliti | Mistoqsijiet dwar it-tagħmir u l-għodda |
|---|---|---|
| Kabina HVAC katusi | Passaġġ ta 'l-arja, ġeometrija tal-konnessjoni, spazju ta' installazzjoni u kontrolli funzjonali speċifikati | Tista' r-rotta proposta tifforma l-korp u tħalli postijiet aċċessibbli għat-tirqim u l-ispezzjoni? |
| Partijiet tad-dħul tal-arja tal-magna | Temperatura speċifikata, kundizzjonijiet ta 'pressjoni jew vakwu, espożizzjoni tal-midja u rekwiżiti ta' konnessjoni | Ir-reżina, ir-rotta li tifforma u ċ-ċellula kompluta tixraq lil dawk il-kundizzjonijiet partikolari? |
| Ġibjuni tal-fluwidu | Fluwidu, kundizzjonijiet tas-servizz, portijiet, karatteristiċi ta 'immuntar u kriterji ta' aċċettazzjoni | Kif se jiġu prodotti u vverifikati l-korp, l-interfaces u kwalunkwe assemblaġġ sussegwenti? |
| Partijiet tekniċi vojta oħra | Każijiet tat-tagħbija, dimensjonijiet, karatteristiċi ta 'assemblaġġ u użu maħsub | L-iffurmar tal-blow huwa adattat, jew għandha titqabbel rotta oħra li tifforma jew li tgħaqqad? |
Żomm il-proġetti tas-sistema tal-fjuwil fuq passaġġ ta' approvazzjoni separat. Per eżempju,RISE jiddeskrivi l-ittestjar tan-nar tat-tank tal-karburant tal-plastiktaħt ir-Regolament tan-NU 34, Anness 5, klawżola 5. Dan huwa ambitu ta' test speċifiku, mhux lista ta' kontroll ta' approvazzjoni kompluta. Tistabbilixxi s-suq applikabbli, ir-rekwiżiti u r-responsabbiltajiet tal-approvazzjoni għall-proġett attwali tas-sistema tal-fjuwil; katalgu tal-magni li jelenka "tankijiet tal-karozzi" ma jistabbilixxix produzzjoni konformi ta' tankijiet tal-fjuwil.
Tubi HVAC blow-molded: ġeometrija, interfaces u rekwiżiti tal-magni
Għal katusi HVAC blow-molded, irrevedi l-mogħdija ta 'l-arja u kull konnessjoni flimkien. Korp li jista 'jiġi ffurmat għadu jeħtieġ fetħiet li jistgħu jiġu mirquma, lokalizzati u ċċekkjati. Il-pajpijiet tal-plastik apposta għandhom għalhekk jilħqu l-istadju tal-kwotazzjoni kemm bil-ġeometrija iffurmata kif ukoll bil-ġeometrija lesta maħsuba definiti.
Separa l-ventilazzjoni tal-kabina mir-rekwiżiti tad-dħul tal-arja tal-magna
Tittrasferixxix materjal tad-dħul tal-arja tal-magna jew kundizzjoni tat-test għal katusa tal-kabina sempliċement għax it-tnejn iġorru l-arja. Irreġistra l-ambjent tal-installazzjoni, il-materjal approvat u l-kontrolli meħtieġa għall-parti partikolari. Jekk il-pressjoni, il-vakwu, iċ-ċikli tat-temperatura jew l-espożizzjoni tal-fluwidu huma importanti, identifika l-kundizzjonijiet rilevanti fl-ispeċifikazzjoni tal-proġett.
Irrevedi l-konnessjoni lesta, mhux biss il-ftuħ iffurmat
Immarka t-truf tal-konnessjoni, id-datums tal-immuntar, il-bidliet fis-sezzjoni u l-postijiet tat-tirqim proposti fuq it-tpinġija. Imbagħad iċċekkja kif il-parti se toqgħod f'apparat ta 'finitura jew spezzjoni. Mistoqsija ta 'reviżjoni utli hija jekk l-istess sistema ta' datum tistax issib il-parti b'mod konsistenti waqt it-tirqim, il-kejl u l-assemblaġġ.
Speċifika kwalunkwe kontroll meħtieġ tal-fluss, passaġġ, twaħħil jew issiġillar qabel ma tiddefinixxi ċ-ċellula. Dawn il-kontrolli jistgħu jeħtieġu attrezzaturi apposta jew stazzjonijiet separati. Għandhom ikollhom fornitur assenjat u metodu ta 'aċċettazzjoni, aktar milli jiġu preżunti li jiġu mal-magna tal-iffurmar tal-blow.
Agħżel ir-rotta tal-proċess qabel ma tagħżel id-daqs tal-magna
Iddiskuti kif il-parison se jilħaq il-kavità tal-moffa qabel ma tagħżel magna akbar. Parison huwa t-tubu vojt sħun li l-proċess jifforma u jintefaħ. L-immaniġġjar u t-tqegħid tiegħu għandhom ikunu adattati għall-ġeometrija.
Estrużjoni konvenzjonali versus 3D ġbid blow molding
Spjegazzjoni teknika ta 'Toray tal-iffurmar tal-blow tal-ġbid 3Djiddeskrivi ġbid li jintroduċi l-parison f'kavità tal-moffa għal forom vojta minn ġewwa twal u kumplessi. Dan huwa arranġament ta 'proċess distint. Magna konvenzjonali tal-iffurmar tal-estrużjoni b'blow b'robot ta 'tneħħija ta' parti m'għandhiex tiġi ttrattata bħala evidenza ekwivalenti ta 'dik il-kapaċità.
Għal mogħdija skomda, itlob reviżjoni tar-rotta tal-iffurmar billi tuża l-ġeometrija u r-reżina attwali. Qabbel l-iffurmar blow estrużjoni konvenzjonali, tqegħid speċjalizzat jew rotta ta 'ġbid, u sezzjonijiet iffurmati magħquda fejn xieraq. It-tqabbil għandu jindirizza l-fattibilità tal-iffurmar, l-interfaces u x-xogħol downstream, aktar milli jassumi li rotta waħda taqbel għal kull katusa tal-karozzi.
Żomm il-konsenja tad-dewweb u l-konfigurazzjoni tas-sewqan separati
L-estrużjoni kontinwa u l-operazzjoni tar-ras tal-akkumulatur jiddeskrivu l-kunsinna tat-tidwib. It-tqegħid ta' Parison jiddeskrivi parti differenti tal-proċess. Drives idrawliċi, servo-idrawliċi u elettriċi jiddeskrivu l-attwazzjoni. It-tqabbil ta 'dawn fuq assi separati jagħmel il-kwotazzjonijiet aktar faċli biex jiġu interpretati u jipprevjeni tikketta ta' awtomazzjoni milli toqgħod għal kapaċità ta 'formazzjoni.
Agħżel reżini tal-iffurmar tal-blow għall-applikazzjoni attwali tal-karozzi
Speċifika l-grad, mhux biss il-familja tal-polimeru. “PA” jew “PP” iħallu mistoqsijiet miftuħa dwar it-tisħiħ, il-modifika, l-imġiba tal-ipproċessar u l-adegwatezza għall-parti maħsuba. Ta’ EnvaliorPortafoll Durethan PA6, per eżempju, tiddistingwi gradi tal-iffurmar tal-blow u gradi rinfurzati għal tubi u kanali tal-arja. Isem tal-familja ma jidentifikax riċetta interkambjabbli.
Qabbel il-preparazzjoni tal-materjal u l-plastiċizzar mal-grad
Ikseb l-istruzzjonijiet tal-ipproċessar attwali speċifiċi għall-grad. Iċċekkja l-arranġament propost tat-tnixxif u t-tmigħ, il-kejl tal-umdità fejn meħtieġ, l-adegwatezza tal-kamin u tar-ras, il-kontroll tat-temperatura u kwalunkwe speċifikazzjoni reżistenti għall-ilbies meħtieġa għall-kompost. Dawn huma oġġetti għal konferma teknika, mhux raġunijiet biex tiġi ppubblikata temperatura waħda tat-tnixxif għall-plastiks tal-inġinerija kollha.
Toray jidentifika l-viskożità tat-tidwib u l-istabbiltà taż-żamma tal-forma bħala rilevanti għall-adegwatezza tar-reżina tal-iffurmar tal-blow. Irreġistra l-kundizzjoni tal-materjal u s-settings tal-proċess waqt prova sabiex problema ta 'formazzjoni tista' tiġi investigata kontra riċetta magħrufa. Taċċettax ir-rata tal-estrużjoni tal-HDPE ppubblikata ta 'magna bħala prova tar-rata tal-kunsinna tagħha b'reżina differenti.
Żomm itħan mill-ġdid fir-riċetta approvata
Irreġistra s-sors, l-istorja tal-ipproċessar u l-proporzjon propost tat-tħin mill-ġdid, flimkien mal-permess tal-klijent u l-kontrolli meħtieġa biex tikkwalifika r-riċetta. Ittestja t-taħlita ta' produzzjoni maħsuba. Prova li tuża biss reżina verġni ma tistabbilixxix prestazzjoni b'żieda ta' regrind aktar tard.
Ittraduċi t-tpinġija tal-parti f'rekwiżiti ta 'tagħmir tal-iffurmar tal-blow
Uża tabella ta 'rekwiżiti għall-evidenza biex tirrevedi t-tagħmir tal-iffurmar tal-blow. Kull rekwiżit obbligatorju jeħtieġ speċifikazzjoni korrispondenti, tpinġija jew rekord ta' prova. Oġġetti mhux solvuti għandhom jibqgħu viżibbli sakemm il-parti responsabbli tagħlaqhom.
| Rekwiżit | Iċċekkja fil-proposta | Evidenza u għeluq |
|---|---|---|
| Domanda ta' materjal u sparatura grossa | Plastiċizzar speċifiku għal grad, sparatura li tista 'tintuża u kunsinna; jinkludu ruttam tal-proċess aktar milli piż lest waħdu | Rekord tal-materjal u prova li tifforma rappreżentant |
| Installazzjoni tal-moffa | Envelop, immuntar, ħxuna u massa tal-moffa, utilitajiet u aċċess għas-servizz | Tpinġija tal-interface tal-moffa-magna |
| Ftuħ u tneħħija | Spazju tal-ftuħ, movimenti meħtieġa tal-moffa, mogħdija tal-gripper u tneħħija għall-parti sħuna | Reviżjoni tal-mozzjoni u sekwenza ta' tneħħija tax-xhieda |
| Reġjuni kritiċi tal-ħajt | Għodod tar-ras, kontroll parison u postijiet ta 'spezzjoni proposti | Kejl mappjat kontra l-limiti tat-tpinġija |
| Interfaces lesti | Attrezzatura tat-tirqim, tgħaqqad, assemblaġġ u pożizzjonar | Kontrolli dimensjonali u funzjonali tal-parti lesta |
| Output aċċettat | Imla ċellola, punt tal-għadd, regoli tal-interruzzjoni u tqandil tar-rifjut | Prova bil-ħin bi kwantitajiet aċċettati u rekords ta 'waqfien |
Kif nirrevedi proġett tal-iffurmar tal-blow tal-karozzi
Għal proġett tal-iffurmar tal-blow tal-karozzi, nixtieq nirrevedi t-tpinġija tal-parti qabel ma niddiskuti l-kapaċità tal-magna. Il-mistoqsijiet tal-bidu tiegħi jkunu jikkonċernaw il-grad tal-materjal, l-ambjent operattiv, il-punti ta 'konnessjoni u r-rekwiżiti ta' aċċettazzjoni. Il-volum nominali tal-kontenitur ta' magna jibqa' referenza ta' screening, mhux il-bażi għall-approvazzjoni ta' kanal jew ġibjun irregolari.
Jekk parti ta 'prova laħqet il-mira tal-piż tagħha iżda falliet kontroll lokali tal-ħxuna tal-ħajt, ninvestiga d-distribuzzjoni tal-materjal qabel ma nżid il-piż tal-parti ġenerali. Nixtieq inqabbel il-postijiet ta 'spezzjoni speċifikati mal-profil parison, il-preparazzjoni tal-materjal, l-għodda u s-settings tal-proċess irreġistrati. Iż-żieda ta 'materjal kullimkien tibqa' bidla proposta sakemm il-kontrolli tal-parti rilevanti wrew li solviet il-problema.
Ir-reviżjoni tal-għodda tkopri aktar minn jekk il-moffa taqbilx bejn il-platens. Jien niċċekkja l-immuntar, il-ħxuna tal-moffa, l-ispazju tal-ftuħ, il-movimenti meħtieġa u l-mogħdija sħiħa tat-tneħħija tal-parti. Il-portijiet u l-karatteristiċi tal-immuntar jeħtieġu wkoll pjan ċar għat-tirqim, il-pożizzjonament u l-ispezzjoni wara l-iffurmar.
Għal grad speċifikat ta 'inġinerija-plastik, nixtieq nitlob il-gwida tal-ipproċessar tiegħu u nivverifika l-arranġament propost għat-tnixxif, l-għalf, il-kamin u r-ras. Jien ma nużax figura ta' throughput HDPE bħala prova tal-prestazzjoni b'reżina oħra. Kwalunkwe riċetta proposta għat-tħin mill-ġdid tibqa' soġġetta għall-materjal applikabbli u r-rekwiżiti tal-klijent.
Qabel ma napprova ċ-ċellula tal-produzzjoni, ninkludi xogħol downstream fil-pjan ta 'prova. Katal iffurmat għad irid jgħaddi mill-istadji miftiehma tat-tirqim, l-assemblaġġ u l-ispezzjoni. Jiena nirreġistra l-output aċċettat, l-interruzzjonijiet u l-aġġustamenti manwali, imbagħad nissepara r-rekwiżiti mgħoddija minn oġġetti li jeħtieġu korrezzjoni jew aktar evidenza.
Ir-rakkomandazzjoni tiegħi tkun tiddependi fuq dawk is-sejbiet. Magna akbar ma tkunx ir-rispons awtomatiku tiegħi għal nuqqas ta 'produzzjoni; L-ewwel nistabbilixxi jekk ir-restrizzjoni ġietx mill-iffurmar, it-tqandil, l-irfinar jew l-ispezzjoni.
Disinn tal-moffa tal-blow, distribuzzjoni tal-ħajt u interfaces kritiċi
Il-piż tal-parti lesta huwa kejl wieħed tal-oġġett kollu. Ma jistax jidentifika l-ħxuna f'liwja, konnessjoni jew niskata. Stabbilixxi postijiet ta 'spezzjoni mit-tpinġija u l-funzjoni, imbagħad qabbel il-kejl magħmul f'kundizzjoni ta' parti definita.
Kontroll lonġitudinali u ċirkonferenzjali separat
Irrevedi l-ipprogrammar tal-parison lonġitudinali separatament mid-distribuzzjoni tal-ħajt madwar iċ-ċirkonferenza tal-parti. Toray jiddeskrivi l-kontroll tal-ħxuna tal-ħajt tar-raġġ fid-diskussjoni tal-proċess ta 'ġbid 3D tiegħu. Ikkonferma l-funzjonijiet ta 'kontroll attwali tas-sistema proposta; għadd kbir ta' punti ta' programmazzjoni waħdu ma jurix li kull post kritiku jilħaq il-limitu tiegħu.
Għal falliment lokali, immappja l-kejl mal-pożizzjoni tiegħu fuq il-parti u investiga l-proċess rilevanti u l-varjabbli tal-għodda. Żomm il-bidliet traċċabbli sabiex l-effetti tagħhom ikunu jistgħu jiġu ċċekkjati. L-eżistentigwida għall-ipprogrammar parisonjispjega s-suġġett tal-kontroll f'aktar dettall.
Ġorru d-datums permezz tal-irfinar u l-assemblaġġ
Iddefinixxi kif il-portijiet, it-truf mirqum u l-karatteristiċi tal-immuntar se jitkejlu b'mod relattiv għad-datums speċifikati. Taqbel dwar l-appoġġ tal-parti u l-kundizzjoni tal-kejl. Irrevedi dawn l-interfaces mal-fornituri tal-moffa u l-apparat li juża l-disinn tal-moffa u kontrolli tal-interface tal-magni, aktar milli tittratta l-irfinar bħala kwistjoni separata wara l-approvazzjoni tal-moffa.
Iddefinixxi ċ-ċellula sħiħa tal-iffurmar tal-blow tal-karozzi
Iġbed ir-rotta mill-preparazzjoni tar-reżina sal-punt tal-għadd tal-parti aċċettata. Inkludi t-tneħħija, it-tirqim, il-ftuħ, it-twaħħil, l-assemblaġġ u l-ispezzjoni biss fejn il-parti teħtieġhom. Għal kull operazzjoni, semmi l-fornitur, evidenza ta 'aċċettazzjoni u responsabbiltà għall-integrazzjoni.
Iċċekkja l-interfaces tal-istazzjon: kif parti tittrasferixxi, kif tinsab, x'jiġri meta stazzjon downstream jieqaf u kif il-partijiet rifjutati huma separati. Kwotazzjoni għandha tiddistingwi t-tagħmir fornut mill-bennej tal-magni minn tagħmir fornut minn oħrajn. Il-gwida tal-konfigurazzjoni tal-linja awtomatizzatatkopri dawn il-konfini tal-provvista.
Agħżel l-ispezzjonijiet mill-funzjoni u l-ispeċifikazzjoni tal-parti. Test tat-tnixxija, fejn meħtieġ, ma jissostitwixxix l-evidenza dimensjonali, tal-passaġġ, tal-assemblaġġ jew tad-durabilità. Evita lista waħda tat-test ġeneriku għal kull applikazzjoni tal-karozzi.
Ipprova l-parti u l-proċess tal-produzzjoni separatament
Ippjana prova rappreżentattiva madwar ir-reviżjoni tat-tpinġija, il-materjal approvat u r-riċetta maħsuba. Irreġistra l-moffa, is-setup, il-lott tal-materjal u l-pjan tal-kejl. Żomm kwantitajiet aċċettati, irrifjuta raġunijiet, waqfien u interventi manwali flimkien mar-rekord taċ-ċiklu.
It-test tal-magna tal-fornitur u l-approvazzjoni tal-parti tal-produzzjoni tal-klijent iservu skopijiet differenti.Ħarsa ġenerali tal-PPAP pubblika tal-AIAGjgħaqqad l-approvazzjoni tal-parti tal-produzzjoni ma 'konsistentement li jissodisfaw ir-rekords tad-disinn u l-ispeċifikazzjonijiet matul produzzjoni attwali ġirja bir-rati tal-produzzjoni. Dak il-kamp ta' applikazzjoni huwa usa' milli juri moviment ta' magna jew li jipproduċi kampjun wieħed aċċettabbli.
| Attività | Mistoqsija li tindirizza | Evidenza biex tiddefinixxi | Ma jistabbilixxix minnu nnifsu |
|---|---|---|---|
| XAĦAM tal-magna jew taċ-ċellula | It-tagħmir fornut jissodisfa l-ambitu ta' aċċettazzjoni miftiehem? | Kontrolli kuntrattwali, konfigurazzjoni, kundizzjonijiet ta' prova u rekord ta' oġġetti miftuħa | Il-funzjonijiet kollha tal-parti lesta jew l-approvazzjoni tal-produzzjoni tal-klijent |
| Validazzjoni funzjonali tal-parti | Il-parti lesta tissodisfa r-rekwiżiti tal-użu speċifikati? | Reġistri dimensjonali, assemblaġġ, funzjonali u durabilità applikabbli | Prestazzjoni tal-produzzjoni sostnuta barra l-kundizzjonijiet evalwati |
| Approvazzjoni tal-parti tal-produzzjoni tal-klijent | Il-proċess ta 'produzzjoni maħsub jissodisfa r-rekwiżiti ta' approvazzjoni applikabbli tal-klijent? | Sottomissjonijiet definiti mill-klijent u evidenza tal-produzzjoni, inkluż PPAP fejn meħtieġ | Approvazzjoni għal materjal, tpinġija jew proċess mibdula mingħajr ir-reviżjoni meħtieġa |
Issettja l-kwantitajiet tal-kampjuni, it-tul tal-prova, il-metodi tal-kejl u kwalunkwe kriterju statistiku fil-pjan ta 'aċċettazzjoni tal-proġett. Tissellefx mira Cpk universali jew tul ta' żmien tal-ġirja minn oġġett ta' magna ġenerika. Għall-porzjon tat-tagħmir, uża l-Gwida tal-ippjanar tax-XAĦAMbiex jiġu stabbiliti l-kontrolli miftiehma.
Agħlaq kull rekwiżit kif għadda, li jeħtieġ xogħol korrettiv u test mill-ġdid, jew għadu mhux ivverifikat. Assenja sid u evidenza tal-għeluq lil dawn l-aħħar żewġ kategoriji. Iż-żamma ta' dawn l-istatus separati tipprevjeni li prova mhux kompluta ssir rilaxx apparenti tal-produzzjoni.
Qabbel il-produzzjoni u l-ispiża fil-konfini tal-parti aċċettata
Għadd il-partijiet tal-karozzi lesti li jgħaddu mill-kontrolli miftiehma. Iddikjara jekk il-mira tinkludix bidliet, interruzzjonijiet u operazzjonijiet downstream, u uża l-istess bażi ta' ħin għal kull stazzjon. Ara l-gwida għall-kalkolu tar-rata tal-produzzjonigħad-distinzjoni bejn ċikli nominali u output aċċettat.
Evalwazzjoni ta 'ċellula tal-kanal HVAC lil hinn taċ-ċiklu tal-iffurmar tagħha
Għal proġett ipotetiku ta 'kanal HVAC tal-karozzi, nibda b'rekwiżit ta' 95 parti aċċettata għal kull siegħa skedata. Assumi moffa b'kavità waħda, ċiklu tal-iffurmar ta '32 sekonda, disponibbiltà ta' ġirja ta '90% fl-istadju tal-iffurmar u rendiment finali aċċettat ta' 96% matul il-proċess sħiħ.
Ir-rata tal-iffurmar nominali tkun 3,600 ÷ 32, jew 112.5 partijiet fis-siegħa. L-applikazzjoni tad-disponibbiltà tal-ġirja preżunta tħalli kapaċità tal-istadju tal-iffurmar ta '101.25 partijiet kull siegħa skedata.
Dik iċ-ċifra ma tistabbilixxix l-output lest. Nixtieq ukoll inqabbel il-kapaċità tat-tirqim, l-immaniġġjar u l-ispezzjoni. It-tabella ta' hawn taħt turi żewġ xenarji ta' ppjanar, billi wieħed jassumi l-ebda telf ta' trasferiment addizzjonali jew interazzjonijiet bejn waqfien tal-istazzjon. Iż-żewġ figuri tal-kapaċità downstream jużaw sigħat skedati u diġà jippermettu l-interruzzjonijiet tal-istazzjon preżunti; ir-rendiment ta '96% huwa applikat darba fl-aħħar.
| Miżura ta' ppjanar | Xenarju downstream inizjali | Xenarju downstream rivedut |
|---|---|---|
| Kapaċità tal-iffurmar tal-istadju | 101.25 partijiet/siegħa | 101.25 partijiet/siegħa |
| Kapaċità ta 'proċessar downstream | 90 parti/siegħa | 105 partijiet/siegħa |
| Rendiment aċċettat finali preżunt | 96% | 96% |
| Produzzjoni aċċettata proġettata | 86.4 partijiet/siegħa | 97.2 partijiet/siegħa |
| Produzzjoni aċċettata meħtieġa | 95 parti/siegħa | 95 parti/siegħa |
Fix-xenarju inizjali, il-kapaċità downstream tillimita ċ-ċellula għal 90 parti fis-siegħa qabel il-konċessjoni finali tar-rendiment. L-output aċċettat proġettat għalhekk ikun 90 × 0.96 = 86.4 partijiet fis-siegħa, taħt ir-rekwiżit.
I jmiss nevalwa arranġament downstream li kapaċi jipproċessa 105 partijiet fis-siegħa. Bl-istadju tal-iffurmar imbagħad jillimita l-provvista, l-output aċċettat proġettat isir 101.25 × 0.96 = 97.2 partijiet fis-siegħa.
Il-kalkolu rivedut jaqbeż il-mira b'2.2 partijiet biss fis-siegħa. Nixtieq nittratta dan bħala spazju għall-ippjanar limitat, mhux prova ta 'rata ta' produzzjoni approvata. Prova taċ-ċelluli rappreżentattiva xorta trid tistabbilixxi ċ-ċiklu attwali, l-interruzzjonijiet, il-prestazzjoni downstream u r-rendiment aċċettat.
Dan il-paragun jidderieġi r-reviżjoni tal-inġinerija lejn l-arranġament tal-irfinar u tal-ispezzjoni qabel ma titlob magna tal-iffurmar tal-blow akbar.
Qabbel l-istess ambitu tal-produzzjoni
Issepara l-magna, il-moffa, il-preparazzjoni tal-materjal, l-attrezzaturi tal-irfinar, l-ispejjeż ta 'spezzjoni, integrazzjoni u prova f'kull proposta. Prezz ta' magna biss ma jistax jitqabbel direttament ma' prezz ta' ċellula kompluta. Evalwa l-kapaċità addizzjonali kontra l-output aċċettat u d-domanda tal-proġett; ma tassumix li magna akbar se tneħħi konġestjoni downstream.
Ipprepara RFQ għal partijiet tal-karozzi għal Kinggle
Il-pjattaformi tal-akkumulaturi ppubblikati ta 'Kingle jipprovdu referenzi ta' speċifikazzjoni għal diskussjoni inizjali. Mhumiex selezzjonijiet awtomatiċi għall-eżempju tal-kanal ipotetiku jew għal kull parti tal-karozzi. Il-materjal propost, il-moffa u l-ambitu tal-produzzjoni komplut għad iridu reviżjoni teknika.
| Qasam ta' referenza | KGB80A | KGB100B |
|---|---|---|
| Kapaċità massima reklamata tal-kontenitur | 30 L | 120 L |
| Forza tal-ikklampjar | 215 kN | 440 kN |
| Daqs tal-platen tal-moffa, W × H | 750 × 860 mm | 1,200 × 1,200 mm |
| Daqs massimu tal-moffa, W × H | 520 × 860 mm | 920 × 1,200 mm |
| Ħxuna tal-moffa | 360 sa 420 mm | 510 sa 600 mm |
| Konnessjoni tal-applikazzjoni elenkata | Pipelines tal-partijiet tal-karozzi | Partijiet tal-karozzi u tankijiet tal-karozzi |
It-tabella tirriproduċi oqsma magħżula mill-paġni tal-prodotti Kinggle marbuta. Id-daqs tal-platen u d-daqs massimu tal-moffa huma oqsma differenti. L-ebda waħda ma tikkonferma pakkett ta' moviment sħiħ, output speċifiku għal grad, proċess ta' ġbid speċjalizzat jew approvazzjoni tas-sistema tal-fjuwil. Itlob it-tpinġija tal-interface u l-konfigurazzjoni għall-bini propost.

Ibgħat pakkett ta 'reviżjoni, mhux biss volum tal-magna mitluba
- Tpinġijiet tal-partijiet 3D u 2D b'reviżjonijiet, ġeometrija lesta, datums u rekwiżiti kritiċi tal-ħajt jew tal-interface.
- Il-grad speċifikat tar-reżina, ir-riċetta tal-produzzjoni approvata u l-istruzzjonijiet tal-ipproċessar rilevanti.
- Piż tal-parti, arranġament ippjanat tal-moffa, informazzjoni eżistenti dwar l-għodda u s-sekwenza tal-irfinar proposta.
- Produzzjoni aċċettata meħtieġa bil-bażi tal-ħin tagħha, id-domanda annwali, it-taħlita tal-prodotti u r-rekwiżiti ta 'spezzjoni.
- Kundizzjonijiet tas-sit u lista ċara ta 'min iforni l-moffa, awżiljarji, irfinar, spezzjoni u integrazzjoni.
Dawn l-inputs iħallu l-indirizz tar-reviżjoni teknika tajbin, rekwiżiti mhux solvuti u kundizzjonijiet ta 'prova qabel ma tiġi ffinalizzata konfigurazzjoni tal-magna.
Mistoqsijiet ta' spiss
Kull katusa ta 'l-arja tal-karozzi tista' ssir fuq magna tal-iffurmar tal-blow konvenzjonali?
Le. Irrevedi l-ġeometrija, ir-reżina speċifikata, l-interfaces u l-aċċess għall-għodda. Xi forom jiġġustifikaw evalwazzjoni ta 'tqegħid ta' parison speċjalizzat, molding blow ta 'ġbid jew sezzjonijiet magħquda. Magna konvenzjonali b'robot tat-teħid ma tistabbilixxix minnha nfisha dawk il-kapaċitajiet li jiffurmaw.
Il-volum tal-akkumulatur huwa biżżejjed biex tagħżel magna għal parti tal-karozzi?
No Domanda ta 'sparatura li tista' tintuża, kunsinna speċifika għall-materjal, installazzjoni tal-moffa, spazju tal-ftuħ, movimenti meħtieġa, tneħħija ta 'partijiet u xogħol downstream jeħtieġu wkoll reviżjoni. Volum ta 'kontenitur reklamat huwa referenza ta' screening, mhux metodu ta 'għażla komplut għal parti teknika irregolari.
Magna HDPE tista 'tipproċessa grad speċifikat ta' inġinerija-plastik?
Dan jeħtieġ reviżjoni speċifika għall-grad tal-preparazzjoni tal-materjal, il-plastiċizzar, l-għodda tar-ras, il-kontrolli u l-proċess propost. Rata ta 'estrużjoni HDPE ppubblikata ma tipprovax output b'reżina oħra. Ikkonferma l-konfigurazzjoni u mexxi prova rappreżentattiva bil-materjal maħsub.
Għaliex tista 'parti tilħaq il-mira tal-piż tagħha iżda tonqos kontroll tal-ħxuna tal-ħajt?
Il-piż jiddeskrivi l-parti kollha, filwaqt li verifika tal-ħxuna tkejjel post. Il-materjal jista 'jiġi distribwit b'mod differenti bejn ir-reġjuni mingħajr bidla korrispondenti fil-piż totali. Ippjana l-post fallut u investiga l-materjal rilevanti, l-għodda u l-kundizzjonijiet tal-proċess qabel ma tiddeċiedi kif tikkoreġih.
Il-passaġġ ta 'magna XAĦAM jikkompleta l-approvazzjoni tal-parti tal-produzzjoni tal-klijent?
Le XAĦAM ikopri l-ambitu miftiehem tal-aċċettazzjoni tat-tagħmir. Il-validazzjoni tal-parti lesta u l-approvazzjoni tal-produzzjoni tal-klijent jeħtieġu l-evidenza applikabbli tagħhom stess. Fejn ikun meħtieġ PPAP, ikkonferma s-sottomissjoni tal-klijent u r-rekwiżiti tal-produzzjoni tal-produzzjoni aktar milli tittratta l-kunsinna tat-tagħmir bħala approvazzjoni.
Ix-xiri ta 'magna tal-iffurmar tal-blow tal-karozzi huwa l-istess bħas-sorsi ta' partijiet iffurmati bil-blow tad-dwana?
Le. L-akkwist tat-tagħmir jikkonċerna l-makkinarju, l-interfaces tal-għodda, l-ambitu tal-integrazzjoni u l-aċċettazzjoni għal proċess ta 'produzzjoni. L-akkwist ta' partijiet lesti jikkonċerna r-responsabbiltà ta' manifattur għall-produzzjoni u l-forniment ta' dawk il-partijiet. Iċċara liema ambitu qed jintalab qabel ma tqabbel il-fornituri.
Għal reviżjoni tat-tagħmir tal-partijiet tal-karozzi, ibgħat it-tpinġija u r-rekwiżiti tal-materjal permezzIl-paġna ta' kuntatt ta' Kingglejew emailsales@kinggle.com. Telefon:+86-574-87103665. Informazzjoni tal-kumpanija hija disponibbli fuq il-Kinggle Dwar il-paġna.
Approva r-rotta tal-produzzjoni qabel ma tikkommetti ruħha mal-magna
Ibda bil-parti u l-materjal, issolvi r-rotta tal-iffurmar, u dawwar it-tpinġija f'tagħmir espliċitu u rekwiżiti ta 'validazzjoni. Imbagħad qabbel proposti kompluti fil-konfini tal-parti aċċettata. Problema ta' adattament obbligatorja teħtieġ riżoluzzjoni; ċiklu aktar mgħaġġel jew prezz tax-xiri aktar baxx ma jistax jagħlaqha.