Fuq din il-paġna
- X'inhi magna tal-iffurmar tal-blow?
- Kif jaħdem blow molding
- Tipi skond il-proċess: EBM, IBM, ISBM
- Ġewwa l-magna: partijiet li jiddeċiedu l-kwalità
- Tipi skond l-istruttura u l-firxa tal-mudell
- Materjali li nħaddmu
- X'jagħmel il-magni tal-iffurmar tal-blow
- Output u spiża: in-numri li huma importanti
- Kif ngħinuk tagħżel
- Kwalità, ittestjar u dak li naraw
- Dak li jmexxi l-prezz tal-magna
- Xiri mingħand manifattur
- FAQ
X'inhi magna tal-iffurmar tal-blow?
Magna tal-iffurmar tal-blow iddawwar ir-reżina tal-plastik f'partijiet vojta billi ddubha, tifformaha f'forma ratba, u jonfoħ arja kkompressata ġewwa dik il-forma sabiex tagħfas kontra moffa. Meta l-plastik jibred u l-moffa tiftaħ, ikollok prodott vojt lest - flixkun, bott, tanbur, tank. Kważi kull kontenitur tal-plastik riġidu li timmaniġġja beda fuq magna blow molding ta 'tip jew ieħor.
Il-kategorija hija wiesgħa minħabba li l-partijiet huma tant differenti: flixkun tal-qtar tal-għajnejn ta '100 ml u tanbur kimiku ta' 220 L huma t-tnejn "ffurmati b'daqqa," iżda xejn dwar iż-żewġ magni m'hu l-istess. Li tagħżel tajjeb tfisser li tifhem żewġ affarijiet — kif tiġi ffurmata l-forma ratba (il-tip ta 'proċess), u kif il-magna hija mibnija biex twassalha (il-struttura). Aħna nieħdu t-tnejn wara xulxin.
Kif jaħdem blow molding
Estrużjoni blow molding - il-proċess wara l-biċċa l-kbira tal-kontenituri industrijali - jimxi f'linja stretta. Il-fehim tiegħu jagħmel kull deċiżjoni aktar tard (kost, output, kwalità) ovvja:
- Dewweb u meter.Kamin ta 'l-estrużur idub ir-reżina u jimbotta fluss kostanti u omoġenju lejn ir-ras tad-die.
- Ifforma l-parison.It-tidwib joħroġ mir-ras tad-die bħala tubu vojt - il-parison. Kontrollur tal-ħxuna tal-ħajt jipprofila dak it-tubu tul it-tul tiegħu sabiex il-plastik joqgħod fejn il-parti teħtieġ saħħa.
- Morsa.Il-moffa tagħlaq madwar il-parison. L-ikklampjar sinkroniku u l-illokkjar bi pressjoni diretta jżommu l-platens paralleli sabiex il-parti ma titteptux.
- Blow.Blow pin jinjetta arja (b'sistema ta 'nfiħ tal-qiegħ fuq ħafna partijiet) u l-parison jintefaħ mal-kavità, filwaqt li jieħu l-forma finali tiegħu.
- Kessaħ.Il-parti tissettja kontra l-moffa mkessħa. Dan huwa ġeneralment l-itwal pass, u - mhux l-estrużur - jistabbilixxi l-ħin taċ-ċiklu tiegħek.
- Eject u spiċċa.Il-moffa tiftaħ, driegħ robot tneħħi l-parti, u l-flash huwa mirqum. Fuq linja awtomatizzata din taħdem mingħajr ekwipaġġ.
Tnejn minn dawn il-passi bil-kwiet jiddeċiedu l-ekonomija tal-linja kollha. Parison profiling jistabbilixxi kemm raża kull parti ġġorr; settijiet ta 'tkessiħ kemm tista' tagħmilhom malajr. Ikseb dawk it-tnejn dritt u l-bqija tal-magna fil-biċċa l-kbira tieħu ħsiebha nfisha - u huwa għalhekk li jistħoqqilhom aktar attenzjoni milli x-xerrejja tal-ispeċifikazzjonijiet ewlenin normalment iqabblu l-ewwel.
Tipi skond il-proċess: EBM, IBM u ISBM
Hemm tliet tipi ta 'proċess ewlieni ta' magna tal-iffurmar tal-blow. Id-differenza hija kompletament fikif issir il-forma ratbaqabel ma minfuħa.
| Tip | Kif il-forma hija ffurmata | L-aħjar għal | Prodotti tipiċi |
|---|---|---|---|
| Estrużjoni (EBM) | Parison estruż bħala tubu, imbagħad minfuħa | Partijiet vojta mmaniġġjati u kbar | Jerry bottijiet, tnabar, tankijiet, fliexken |
| Injezzjoni (IBM) | Preforma injezzjoni-molded, imbagħad minfuħa | Kontenituri żgħar u ta’ preċiżjoni għolja | Fliexken farma, vażetti kosmetiċi |
| Stretta tal-injezzjoni (ISBM) | Preforma injettata, imġebbda u minfuħa | Fliexken tal-PET ċari u b'saħħithom | Fliexken tal-ilma u soft-drink |
Estrużjoni blow molding (EBM)huwa l-workhorse għall-kontenituri industrijali u l-proċess li nibnu. Minħabba li l-ġisem, il-manku u l-għonq jiffurmaw f'daqqa waħda, EBM jagħmel partijiet immaniġġjati u kbar li l-proċessi l-oħra ma jistgħux.L-iffurmar b'injezzjoni (IBM)l-ewwel jifforma preforma preċiża, li tagħti preċiżjoni eċċellenti fl-għonq tal-flixkun żgħir iżda l-ebda manki u l-ebda partijiet kbar.Stretta tal-injezzjoni (ISBM)jifrex preforma tal-PET għaċ-ċarezza u s-saħħa li tara fil-fliexken tal-ilma - familja ta 'prodotti differenti minn partijiet industrijali HDPE.
Fil-prattika l-għażla rari tkun ambigwa. Botta, tanbur, tank jew kwalunkwe kontenitur immaniġġjat jew kbir huwa parti ta 'estrużjoni; IBM u ISBM jappartjenu għal fliexken preċiżi żgħar u PET ċar. Li tkun taf f'liema familja jaqa' fiha l-prodott tiegħek qabel ma magni tal-lista mqassra tiffranka t-tqabbil tal-kwotazzjonijiet għal żewġ proċessi li qatt ma kienu se jidħlu.
Ġewwa l-magna: il-partijiet li jiddeċiedu l-kwalità
Żewġ magni jistgħu jaqsmu l-istess kapaċità ewlenija u jaġixxu b'mod kompletament differenti, minħabba li l-kwalità tgħix fil-komponenti. Dawn huma l-aktar partijiet li jimpurtahom mill-inġiniera tagħna:
| Komponent | X'tagħmel | Għaliex huwa importanti |
|---|---|---|
| Estrużur u kamin | Dewweb u meter ir-reżina | Viti ta' 50–100 mm f'24–25 L/D jagħtu tidwib HDPE stabbli u omoġenju — il-bażi ta' partijiet konsistenti |
| Die head + kontrollur parison | Jifforma u profili l-ħajt parison | Kontrollur tal-ħxuna tal-ħajt ta' 100 punt MOOG huwa l-akbar lieva waħda dwar l-ispiża tar-reżina u s-saħħa tal-parti |
| Unità tal-ikklampjar | Jagħlaq u jżomm il-moffa | Ikklampjar sinkroniku b'virga tal-ġibda doppja + lock bi pressjoni diretta taċ-ċilindru taż-żejt iżomm il-platens paralleli taħt tunnellaġġ għoli |
| Blow u tkessiħ | Tinfaħ u tissettja l-parti | Blow pin + nfiħ tal-qiegħ jiffurmaw il-parti; disinn tat-tkessiħ isuq il-ħin taċ-ċiklu reali |
| Drive u kontroll | Is-setgħa u tmexxi l-magna | Servo pompa prinċipali tnaqqas l-enerġija; Mitsubishi PLC + Weinview HMI jipproteġu uptime fuq linji 24/7 |
| Awtomazzjoni | Take-out, deflashing, spezzjoni | Id-driegħ tar-robot + it-tirqim downstream iżommu l-kwalità stabbli fuq ġirjiet mingħajr ekwipaġġ |
Fuq linja li taħdem madwar l-arloġġ, l-affidabbiltà tal-kontroll hija dik li tipproteġi r-rendiment - u huwa għalhekk li l-komponenti importati f'dik l-aħħar ringiela huma importanti aktar milli jidhru. Mitsubishi PLC, Weinview HMI u kontroll tal-ħxuna tal-ħajt MOOG mhumiex badges; huma partijiet ippruvati li jibqgħu servibbli kważi kullimkien fid-dinja, għalhekk ħsara f'Lagos jew f'Lima ma jdumx il-linja għal ġimgħat.
Tipi skond l-istruttura u l-firxa tal-mudell
Fi ħdan l-estrużjoni, il-magni huma miġbura skond kif titwassal il-parison u kif jinbena l-ħajt. Dan huwa fejn tqabbel il-magna mad-daqs u l-volum tal-parti tiegħek.
- Blow molding magna kontinwa.Il-parison joħroġ bla waqfien u l-moffa shuttle biex jaqbadha — kadenza għolja fuq partijiet żgħar għal medji sa madwar 30 L, u fejn ras multi-die tmexxi fliexken diversi.
- Akkumulatur (jakkumula) blow molding magna.Dewweb ħwienet fir-ras u rimjiet malajr, waqfien parisons kbar sagging - it-tip għal tnabar, tankijiet IBC, tankijiet tal-fjuwil u barrieri.
- Magna tal-iffurmar tal-blow b'ħafna saffi.Die head b'2-6 saffi ko-estrużjoni barriera, saffi mill-ġdid jew kulur f'ħajt wieħed - użat għal tankijiet tal-fjuwil u tnabar kimiċi ta 'speċifikazzjoni għolja.
- Blow molding magna awtomatika.Kwalunkwe minn dawn ta 'hawn fuq b'awtomazzjoni sħiħa - robot take-out, deflashing u spezzjoni għal tħaddim konsistenti mingħajr ekwipaġġ.
Il-firxa tagħna stess tifrex 100 ml sa 220 l tnabar (u akbar fuq talba), għalhekk l-istess fabbrika tkopri flixkun żgħir taż-żejt u tanbur kimiku klassifikat UN:
| Kapaċità | Tip ta 'magna | Mudelli ta' eżempju | Output taċ-ċiklu niexef* | Ikklampjar |
|---|---|---|---|---|
| 100 ml - 2 L | Kontinwu, wieħed/multi-die | 2L wieħed/ double station | sa 1,200/h | 40 kN |
| 3 – 15 L | Kontinwu, wieħed/doppju | 5L / 15Lstazzjon | 450–1,000/h | 65–200 kN |
| 20 – 60 L | Akkumulatur | KGB70A / 80A /90A | 500–700/h | 130–280 kN |
| 120 – 160 L | Akkumulatur | KGB100B /110A | 300–320/h | 440–760 kN |
| 220 L tnabar+ | Kimika-barmil speċjali | 250L speċjali | 17–20/h | fuq talba |
*Dry-ċiklu huwa l-massimu teoretiku; produzzjoni reali hija aktar baxxa. L-ispeċifikazzjonijiet sħaħ u n-numri maħduma jinsabu fl-għaddasa profonda tagħna fuq il-Jerry can magnaujakkumula magna.
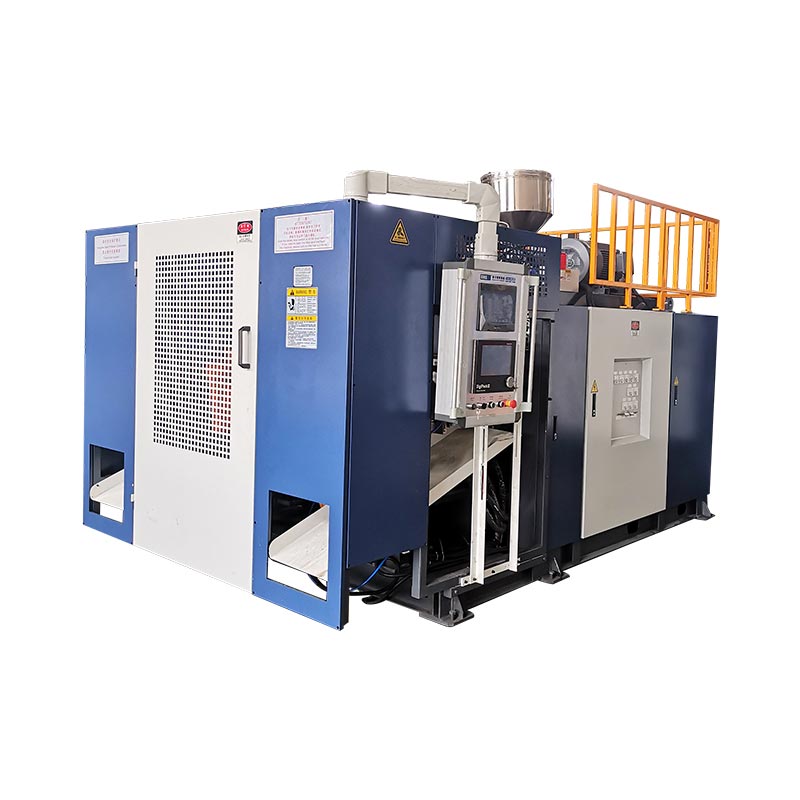
 Kontinwu — 5L stazzjon wieħed
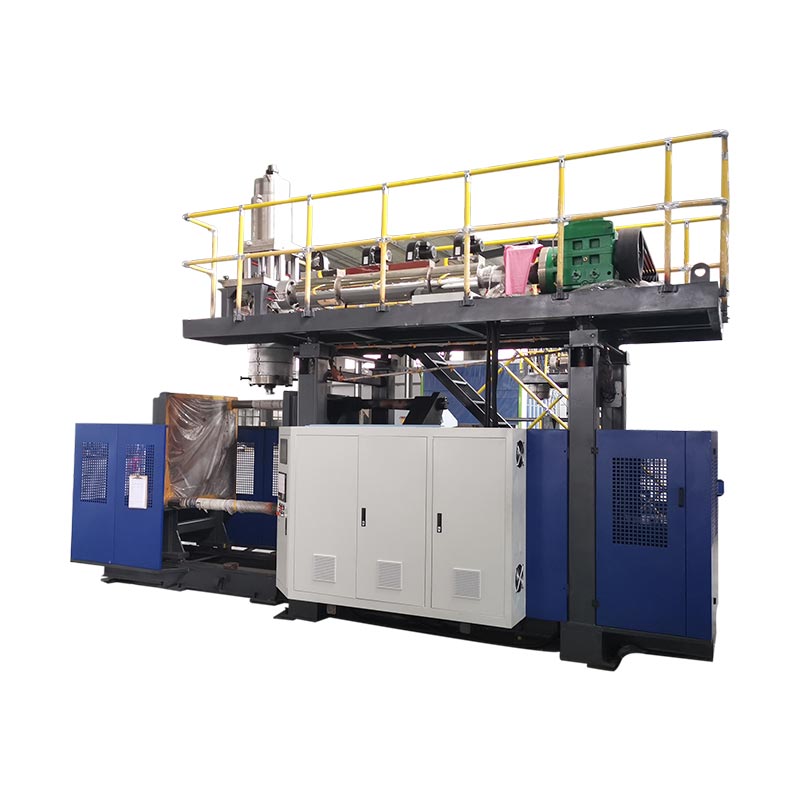
 Akkumulatur - 60L għal partijiet kbar
 Akkumulatur - 250L tnabar u tankijiet
Materjali li nħaddmu
Il-magna tistabbilixxi l-proċess; ir-reżina tistabbilixxi l-proprjetajiet. Il-magni tal-estrużjoni tagħna jmexxu l-familja industrijali hawn taħt f'ħitan ta 'saff wieħed jew b'ħafna saffi.
| Materjal | Għaliex huwa użat | Partijiet tipiċi |
|---|---|---|
| HDPE | Iebsa, reżistenti għall-kimiċi, bi prezz baxx | Jerry bottijiet, fliexken, tankijiet |
| HMW-HDPE | Impatt għoli u reżistenza għall-qsim tal-istress | Tnabar kimiċi, tankijiet tal-fjuwil |
| PP | Reżistenza għas-sħana, għażliet ta 'ċarezza | Kontenituri tal-ħajt irqiq u hot-mili |
| PVC / PA | Proprjetajiet ta' barriera u speċjalità | Fliexken speċjali, saffi barriera |
X'jagħmel il-magni tal-iffurmar tal-blow
Ibdel il-moffa u familja waħda ta 'magni sservi ħafna industriji. Dawn huma l-oqsma ta' applikazzjoni li aħna għodda għall-biċċa l-kbira:
| Industrija | Prodotti |
|---|---|
| Ippakkjar | Fliexken taż-żejt u tad-deterġent, jerry bots, tnabar kimiċi, tankijiet IBC |
| Automotive | Tankijiet tal-fjuwil, kanali tal-arja, spoilers |
| Amministrazzjoni tat-toroq | Barrieri tat-traffiku, koni, mollijiet ta' iżolament |
| F'wiċċ l-ilma | Bagi, sufruni, pontuni |
| Loġistika u aktar | Pallets, kaxxi tal-għodda, imwejjed u siġġijiet, ġugarelli |
Output u spiża: in-numri li huma importanti
Żewġ kalkoli jiddeċiedu jekk magna taqbilx għan-negozju tiegħek — u t-tnejn huma faċli biex jitħaddmu qabel tixtri.
Eżempju — bott ta' 5 L f'ċiklu ta' 7.2 s, ras waħda:
(3600÷ 7.2) × 0.8 =400 bott/h· żewġ xiftijiet ≈6,400/jum
Reżina = piż tal-parti × prezz tar-reżina → eż. 0.20 kg × $1.30 =$ 0.26
Enerġija = magna kW × $/kWh ÷ partijiet/h → eż. 15 × 0.12÷ 400 =$0.0045
Innota li r-reżina titfa 'l-enerġija u x-xogħol fl-ispiża għal kull parti. Dak il-fatt waħdieni huwa l-każ kollu għal kontroll preċiż tal-ħxuna tal-ħajt: it-tirqim ta '5% tar-reżina minn parti li tintbagħat bil-miljun jiffranka ħafna aktar minn kwalunkwe kont tal-elettriku — u huwa għalhekk li magna irħas b'kontroll dgħajjef tal-ħajt normalment tirriżulta li tkun dik għalja.
Kif ngħinuk tagħżel
Meta xerrej jibgħat inkjesta, naħdmu permezz tal-parti, mhux il-magna. Wieġeb dawn u l-konfigurazzjoni t-tajba hija ġeneralment ċara:
- L-akbar parti u forma.Daqs u jekk għandux manku jiddeċiedi estrużjoni vs injezzjoni, u kontinwu vs akkumulatur.
- Speċifikazzjoni tar-reżina u tal-ħajt.Saffi ta 'barriera jew regrinnd jeħtieġu ras b'ħafna saffi; It-tnabar b'rata tan-NU jeħtieġu kontroll qawwi tal-ħxuna tal-ħajt.
- Produzzjoni ta 'kuljum.Mexxi l-matematika tal-output kontra sigħat b'żewġ xiftijiet qabel ma tagħżel stazzjon wieħed vs stazzjon doppju.
- Ċertifikazzjoni.It-test tal-waqgħa jew ir-rekwiżiti tan-NU jibdlu l-għodda u l-validazzjoni.
- Standalone jew turnkey.Il-linji tal-iskalar jibbenefikaw minn għalf ċentrali, ilma u tgħaffiġ fornuti flimkien.
Kwalità, ittestjar u dak li naraw
Konsistenza hija l-logħba kollha fil-blow molding, u huwa fejn żewġ deċennji ta 'bini l-istess magni turi up. Ftit affarijiet li nagħmlu u naraw:
- Uniformità tal-ħxuna tal-ħajt.Profilati punt b'punt sabiex kull parti tissodisfa l-ispeċifikazzjoni tat-test tal-qatra tagħha bl-inqas reżina - iċċekkjata qabel il-ġarr.
- Test tal-waqgħa u validazzjoni tan-NU.L-għodda tad-drum kimiċi tgħaddi minn test ta 'waqgħa ta' 3 metri u ċertifikazzjoni tan-NU qabel ma tħalli l-art tagħna.
- Fejn l-output li jaqa' normalment jibda.Ċikli aktar bil-mod aktar spiss jintraċċaw għall-puplesija tal-ħażna jew it-tkessiħ milli għall-estrużur - dak huwa l-ewwel post biex tħares, mhux l-aħħar. (Aktar fidak li jikkawża ħażna bil-mod tal-materjal.)
Dak li jmexxi l-prezz tal-magna
M'hemm l-ebda prezz ta 'lista waħda għal "magna tal-iffurmar tal-blow" minħabba li l-ispeċifikazzjoni tbiddel l-ispiża. Il-muturi ewlenin:
- Id-daqs tal-parti u l-forza tal-ikklampjar.Partijiet akbar jeħtieġu frejms itqal u tunnellaġġ ferm ogħla - l-akbar fattur ta 'spiża.
- Numru ta 'rjus die.Twin/multi-die jimmultiplika l-produzzjoni u l-prezz.
- Uniku vs multisaff.Kap b'ħafna saffi żżid il-kapaċità u l-ispiża.
- Awtomazzjoni u kontrolli.Robot take-out, deflashing u kontrolli premium jgħollu l-prezz iżda jbaxxu l-ispiża tat-tħaddim.
- Sistemi turnkey.L-għalf ċentrali, l-ilma u t-tgħaffiġ iżidu mal-kwotazzjoni iżda qatgħu l-iskart u x-xogħol.
Xiri mingħand manifattur
Magna hija relazzjoni ta 'għaxar snin, għalhekk min joqgħod warajha jimporta daqs l-ispeċ. Bħala l-fabbrika, aħna nappoġġjaw kull magna bi:
- Garanzija.Il-komponenti ewlenin għandhom garanzija ta '1–2 snin; partijiet tal-ilbies huma sostitwiti b'xejn fl-ewwel sena.
- Installa u taħriġ.L-inġiniera tagħna jivvjaġġaw lejn il-fabbrika tiegħek biex jinstallaw, jikkummissjonaw u jħarrġu lill-operaturi tiegħek.
- Appoġġ mill-bogħod.Sistema ta’ allarm abbord tħallina nidjanjostikaw u nsolvu l-problemi mill-bogħod.
- Soluzzjonijiet personalizzati.Forom għat-tpinġijiet u l-konfigurazzjonijiet tiegħek sintonizzati mal-parti, ir-reżina u l-output tiegħek.
Għidilna l-parti tiegħek — aħna ser nispeċifikaw il-magna
Ibgħat il-prodott, id-daqs, ir-reżina u l-produzzjoni ta 'kuljum tiegħek. Aħna ser nirrakkomandaw it-tip it-tajjeb, il-konfigurazzjoni u l-forza tal-ikklampjar, b'ċifri reali taċ-ċiklu.
Ikseb Kwotazzjoni Chat fuq WhatsAppMistoqsijiet ta' spiss
X'inhi magna tal-iffurmar tal-blow?
Jagħmel prodotti tal-plastik vojta minn ġewwa billi jdub ir-reżina, jifformaha f'forma ratba, u jintefħu bl-arja ġewwa moffa - użata għal fliexken, jerry bottijiet, tnabar, tankijiet, tankijiet tal-fjuwil u aktar.
X'inhuma t-tipi ta 'magna tal-iffurmar tal-blow?
Skont il-proċess: estrużjoni (EBM), injezzjoni (IBM) u stretch tal-injezzjoni (ISBM). Skont l-istruttura: kontinwu, akkumulatur u b'ħafna saffi. Permezz ta 'operazzjoni: awtomatiku. L-estrużjoni hija l-aktar komuni għal kontenituri HDPE industrijali.
Kemm tiswa magna tal-iffurmar tal-blow?
Il-prezz huwa mmexxi mid-daqs tal-parti u l-forza tal-ikklampjar, in-numru ta 'irjus tad-die, wieħed vs b'ħafna saffi, u awtomazzjoni. Magna żgħira ta 'stazzjon wieħed tiswa ferm inqas minn linja ta' tanbur ta 'akkumulatur kbir - taqsam il-parti u l-output tiegħek għal kwotazzjoni preċiża.
Kif nagħżel it-tajjeb?
Ibda mill-parti: l-akbar daqs, manku jew le, raża, spec tal-ħajt, ċertifikazzjoni, imbagħad produzzjoni ta 'kuljum. Partijiet immaniġġjati u kbar jużaw estrużjoni (kontinwu għal żgħar-medju, akkumulatur għal kbar); fliexken żgħar preċiżi jużaw injezzjoni; fliexken tal-PET ċari jużaw stretch ta 'injezzjoni.
Liema materjali tista 'taħdem?
Magni ta 'estrużjoni jaħdmu PE (HDPE u HMW-HDPE), PP, PVC u PA f'ħitan wieħed jew b'ħafna saffi. Magni li jġibu l-injezzjoni jaħdmu PET għal fliexken ċari.
Kif titkejjel l-output?
Folji ta' l-ispeċifikazzjonijiet juru produzzjoni ta' ċiklu niexef (teoretiku). L-output reali huwa dry-cycle × madwar 0.75–0.85, minħabba li l-ħin tat-tkessiħ u l-piż tal-parti jtawlu ċ-ċiklu reali.