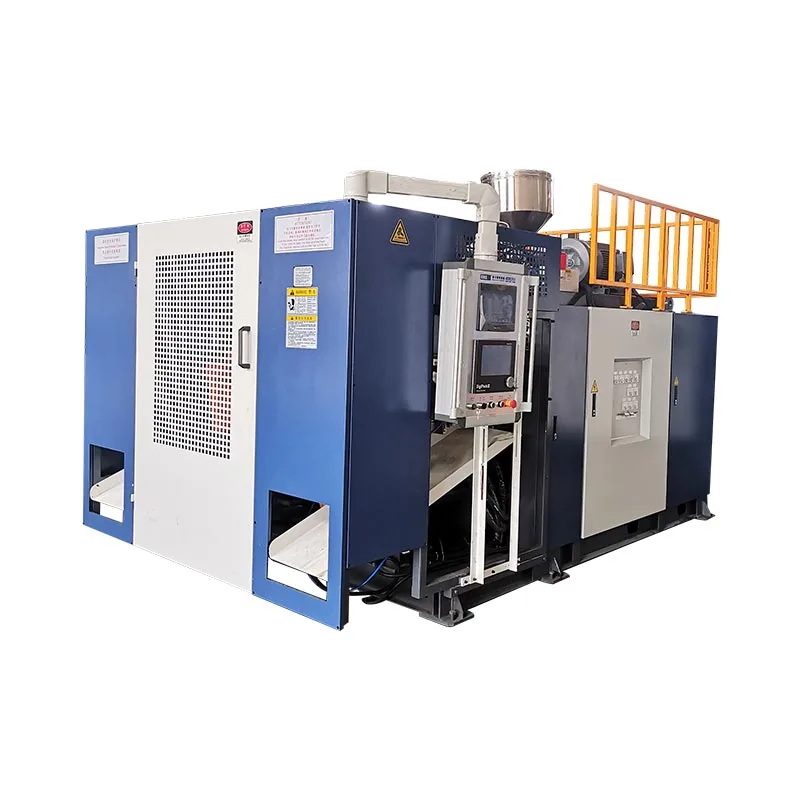
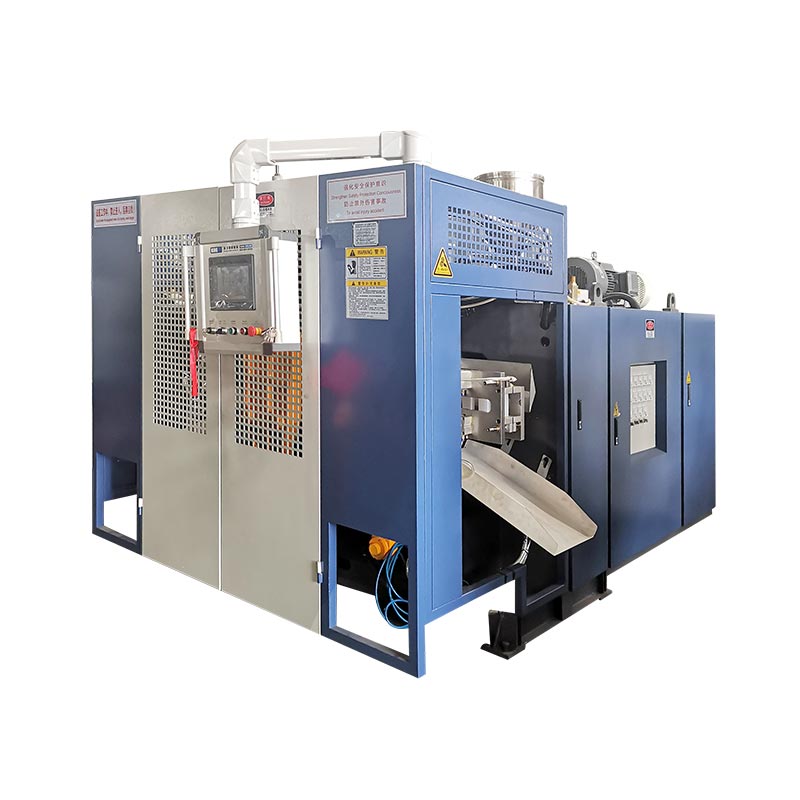
Żewġ irjus, żewġ parisons u żewġ kavitajiet ħafna drabi jappartjenu għall-istess kunċett ta 'produzzjoni — iżda mhumiex termini interkambjabbli. It-tqassim korrett jibda bil-flixkun, iż-żift tal-ħruġ, l-ispazju tal-moffa u d-domanda grossa ta 'tidwib, mhux għadd ta' ras fil-mira.

Xerrej li jitlob għal "magna nfiħ ta 'fliexken b'erba' kavità" jista 'jirċievi ras die b'erba' ħruġ, moffa b'erba 'kavità u stazzjonijiet tal-moffa wieħed jew tnejn. Xerrej ieħor li jitlob għal "magna tal-iffurmar blow head doppja" jista 'jkun qed jirreferi biss għal żewġ parisons. Sakemm il-kwotazzjoni ma telenkax kull element, iż-żewġ partijiet jistgħu jiddiskutu l-istess numru filwaqt li jimmaġinaw tagħmir differenti.
Din il-gwida tissepara dawk it-termini, tuża speċifikazzjonijiet kurrenti Kinggle 2L, 5L u 15L biex turi l-limiti dimensjonali wara l-għażla tar-ras, u tipprovdi metodu ta 'bilanċ tal-massa għat-tqabbil ta' kunċetti ta 'waħda, żewġ, tlieta u erba' ras mingħajr ma tivvinta l-produzzjoni tal-produzzjoni.
L-ewwel, semmi l-erba' għadd differenti
Il-kelmarasjintuża b'mod laxk fis-suq. Kap die tal-iffurmar tal-estrużjoni blow jqassam id-tidwib u jifforma l-parison tubulari. Kap die multi-parison għandu diversi ħwienet. Il-moffa mbagħad tagħlaq madwar dawk il-parisons, u kull kavità tal-moffa tifforma parti. Stazzjon huwa l-pożizzjoni sħiħa tal-moffa u l-morsa li tirċevihom. Saff huwa saff ta 'materjal maħluq mis-sistema ta' estrużjoni u die-head.
| Għadd | Tifsira fiżika | Eżempju ta' mistoqsija tax-xerrej | Tassumux |
|---|---|---|---|
| Ħwienet tad-die-ras | Ftuħ li minnhom joħorġu parisons f'avveniment wieħed ta' molding | Il-proposta hija waħda, doppja, tripla jew erba' ras? | Li għadd ta' ħwienet jiggarantixxi l-istess numru ta' fliexken aċċettati |
| Parisons | Tulijiet ta 'tidwib tubulari maqbuda mill-moffa | Kif se jkun ibbilanċjat il-piż u ż-żmien bejn il-pari? | Li l-ħwienet spazjati b'mod ugwali dejjem iwasslu parisons ugwali |
| Kavitajiet tal-moffa | Forom tal-parti ffurmati f'forma waħda mill-qrib | Il-moffa tagħmel waħda, tnejn jew erba 'partijiet għal kull avveniment? | Dak l-għadd tal-kavità jiddeskrivi n-numru ta 'stazzjonijiet tal-moffa |
| Stazzjonijiet | Tlesti l-pożizzjonijiet tal-moffa u l-morsa użati mill-magna | Il-magna hija stazzjon wieħed jew stazzjon doppju? | Li t-tieni stazzjon huwa t-tieni ras die |
| Saffi | Saffi tal-materjal madwar l-istruttura tal-ħajt | Il-parti hija monosaff jew multilayer? | Dak "saff doppju" tfisser ras doppja jew kavità doppja |
Il-letteratura tat-tagħmir indipendenti tagħmel l-istess distinzjoni. Il-Folja tad-dejta tax-shuttle tal-estrużjoni kontinwa R&Btelenka konfigurazzjonijiet ta 'morsa ta' stazzjoni waħda jew żewġ separatament minn konfigurazzjonijiet ta 'die-head bi ħwienet multipli. Dik is-separazzjoni hija utli fi kwalunkwe RFQ: speċifika stazzjonijiet, ħwienet tad-die, kavitajiet tal-moffa u saffi fuq linji differenti.
X'jinbidel hekk kif die head jikseb ħwienet?
Magna tal-iffurmar blow multi-head, multi-die jew multi-parison toħloq diversi parisons b'mod parallel. Jekk il-moffa u l-proċess huma ddisinjati biex jaqbdu kull parison u jiffurmaw flixkun wieħed, jistgħu jiżdiedu partijiet għal kull avveniment ta 'molding. Il-qligħ huwa kundizzjonali. Kull żbokk jeħtieġ spazju, fluss ta 'tidwib, kontroll tat-temperatura u pożizzjoni tal-kavità korrispondenti.
Din id-dijagramma hija kunċettwali, mhux tpinġija tal-għodda Kinggle. Id-dijametri reali tal-ħruġ, iż-żift, il-kanali tal-fluss u t-tqassim tal-kavità jiddependu fuq il-flixkun u l-magna. "Żewġ irjus", "tliet irjus" u "erba' ras" huma għalhekk deskrizzjonijiet tal-bidu aktar milli speċifikazzjonijiet kompluti.
Aktar irjus jaqsmu l-wisa 'moulding disponibbli
Parison kbir wieħed jista 'juża aktar mill-wisa' moffa disponibbli tal-magna. Meta diversi ħwienet jaqsmu dak l-ispazju, il-wisa 'tal-flixkun, iż-żift tal-kavità, il-pożizzjoni tal-għonq, il-but tal-flash u l-konnessjonijiet tat-tkessiħ għandhom joqogħdu ħdejn xulxin. Il-moffa teħtieġ ukoll biżżejjed azzar bejn il-kavitajiet u biżżejjed spazju għat-tirqim u t-tneħħija tal-parti.
Aktar irjus iżidu t-tidwib totali meħtieġ għal kull avveniment
Jekk parison gross wieħed jiżen 0.10 kg, erba 'parisons ekwivalenti jeħtieġu 0.40 kg għal kull avveniment ta' molding qabel ma titqies kwalunkwe differenza fil-piżijiet attwali tagħhom. L-eżempju jispjega l-aritmetika biss; mhix speċifikazzjoni tal-flixkun Kinggle. It-tqassir tal-intervall bejn l-avvenimenti jqajjem aktar id-domanda għal tidwib kull siegħa.
Aktar irjus joħolqu aktar pożizzjonijiet għall-kontroll
Erba 'fliexken viżibbli wara l-ftuħ tal-moffa ma jurux erba' proċessi ekwivalenti. Żbokk wieħed jista 'jisħon, parison wieħed jista' sag b'mod differenti, kavità tista 'tkessaħ aktar bil-mod, jew pożizzjoni waħda tat-tirqim tista' tħalli flash żejda. L-output b'ħafna kavitajiet għandu għalhekk jingħadd u jiġi spezzjonat skont il-pożizzjoni—mhux biss bħala total magħqud.
Paragun oriġinali: limiti tar-ras Kinggle ppubblikati mill-pjattaforma tal-magni
Il-paġni tal-iffurmar tal-blow ta 'estrużjoni kontinwa kurrenti ta' Kinggle jiddeskrivu konfigurazzjonijiet fakultattivi ta 'żewġ, tlieta u erba' die-head fuq diversi mudelli. It-tabelli ta 'speċifikazzjoni jippubblikaw dimensjonijiet eżatti għal referenzi b'ras waħda u doppja. Huma ma jippubblikawx it-triple- jew erba 'head pitch għal dawn il-paġni, għalhekk dawk it-tqassim jeħtieġu inġinerija tal-proġett aktar milli estrapolazzjoni.
| Mudell Kinggle | Stazzjon | Kapaċità massima tal-prodott | Daqs massimu tal-moffa (W × H) | Kapaċità tat-tidwib tal-HDPE | Dijametru max die-pin ta 'ras waħda | Id-distanza taċ-ċentru tar-ras doppja ppubblikata | Double-head max die-pin dijametru |
|---|---|---|---|---|---|---|---|
| KGB2L | Uniku | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Double | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Uniku | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Double | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Uniku | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Double | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Il-paġni ta '2L ta' Kinggle jiddeskrivu wkoll applikazzjonijiet minn 50 ml sa 2 L. Dik il-firxa tidentifika l-familja tal-prodott; ma jfissirx li kull kontenitur fil-firxa joqgħod għal kull għadd ta 'ras. Flixkun wiesa '2L jista' jeħtieġ żbokk wieħed filwaqt li diversi fliexken dojoq jistgħu joqogħdu ma 'kunċett b'ħafna kavità. Il-volum massimu waħdu ma jistax jiddeċiedi t-tqassim.


Dak li d-dejta Kinggle tiżvela dwar l-għażla tar-ras
1. L-għadd tal-istazzjon u l-ġeometrija tar-ras huma għażliet indipendenti
Fi ħdan il-par ta '2L, kemm il-mudelli ta' stazzjon wieħed kif ukoll doppju jippubblikaw l-istess limitu ta 'ras waħda ta' 90 mm, distanza ċentrali ta '130 mm b'ras doppja u limitu ta' die-pin ta '60 mm b'ras doppja. Il-pari 5L u 15L isegwu l-istess mudell fi ħdan il-pjattaformi rispettivi tagħhom. It-tieni stazzjon jibdel kif il-forom jalternaw; ma jbiddilx awtomatikament l-għadd tal-iżbokk jew iż-żift tal-iżbokk.
2. Tqassim ta 'ras doppja għandu inqas dijametru disponibbli għal kull żbokk
Kull pjattaforma tippubblika dijametru die-pin massimu iżgħar għar-referenza b'ras doppja milli għar-referenza b'ras waħda: 60 kontra 90 mm f'2L, 80 kontra 150 mm f'5L, u 150 kontra 220 mm f'15L. Dan ma jbassarx id-dijametru tal-flixkun lest, iżda juri għaliex "żid ras ieħor" mhix sempliċiment setting tal-output. Il-ġeometrija die, parison u flixkun jinbidlu flimkien.
3. Pjattaformi akbar jippubblikaw referenzi usa' tal-moffa u tal-ispazjar tal-ħruġ
Ir-referenza massima tal-moffa tikber minn 360 × 380 mm fuq il-par 2L għal 410 × 450 mm fuq il-par 5L u sa 580 mm wiesgħa fuq il-par 15L. Id-distanza taċ-ċentru tar-ras doppja ppubblikata tikber minn 130 mm għal 150-180 mm u mbagħad 240-280 mm. Dawn iċ-ċifri jgħaqqdu l-għażla tal-pjattaforma mal-ispazjar tal-fliexken, mhux biss litri nominali.
4. Mudelli ta 'stazzjonijiet doppji mqabbda jippubblikaw aktar kapaċità ta' tidwib
L-eżempji ta 'stazzjoni doppja jippubblikaw kapaċità ta' tidwib HDPE ogħla mill-imsieħba tagħhom ta 'stazzjon wieħed: 55 kontra 30 kg / h f'2L, 80 kontra 55 kg / h f'5L, u 120 kontra 100 kg / h f'15L. Id-differenzi m'għandhom l-ebda proporzjon wieħed u ma jurux multiplikatur tal-produzzjoni. Huma juru għaliex is-sistema ta 'estrużjoni tappartjeni fl-istess kalkolu bħall-istazzjonijiet u l-irjus.
5. It-talbiet ta 'tliet u erba' kapijiet jeħtieġu tpinġija speċifika għall-prodott
Id-deskrizzjonijiet tal-prodott jippermettu konfigurazzjonijiet flessibbli ta '2/3/4 multi-die-head, iżda t-tabelli tagħhom ma jiddikjarawx distanza taċ-ċentru universali tripla jew erba' ras. L-invenzjoni ta 'dawk id-dimensjonijiet mir-ringiela ta' double-head tinjora l-wisa 'tal-flixkun, l-azzar tal-moffa, iż-żift, il-post tal-għonq u l-aċċess għas-servizz. Id-dokument korrett li jmiss huwa tqassim tar-ras u l-moffa propost ibbażat fuq it-tpinġija tal-parti tax-xerrej.
Agħżel l-għadd tar-ras mill-flixkun—mhux minn multiplikatur mixtieq
Kwotazzjoni tal-fabbrika ssir aktar affidabbli meta x-xerrej jagħti lill-fornitur definizzjoni sħiħa tal-prodott. Ibda bl-aktar SKU wiesgħa u itqal maħsuba għall-familja ta 'għodda proposta. Imbagħad iċċekkja jekk prodotti iżgħar jistgħux jaqsmu l-istess magna mingħajr ma jisforzaw kompromess mhux prattiku.
Wisa' tal-flixkun u distanza ċentrali
Id-distanza taċ-ċentru titkejjel bejn il-linji taċ-ċentru tal-iżbokk li jmissu magħhom. Għandu jqabbel l-arranġament tal-kavità mill-qrib biżżejjed biex kull parison jidħol fil-pożizzjoni korretta tal-moffa. Il-wisa 'tal-ġisem tal-flixkun hija biss parti waħda mir-rekwiżit. Il-finitura ta 'l-għonq, il-manku, il-but tal-flash, iż-żona ta' niskata u l-ħajt tal-moffa bejn il-kavitajiet ukoll jikkunsmaw spazju.
Piż parzjali u massa gross parison
Il-piż tal-flixkun lest mhuwiex il-massa li l-estrużur għandu jforni għal kull avveniment. Il-parison gross tinkludi l-materjal maqbud għall-flixkun flimkien mal-flash ta' fuq u ta' isfel u kwalunkwe materjal ieħor mirqum. Immoltiplika l-massa grossa ta 'pożizzjoni waħda bil-pożizzjonijiet attivi kollha, imbagħad qabbel it-total mas-sistema ta' estrużjoni bir-rata tal-avveniment ippjanat.
Tkessiħ u tneħħija
Aktar kavitajiet jistgħu joħolqu aktar sħana biex jitneħħew f'kull moffa qrib. Mogħdijiet mhux ugwali ta 'l-ilma jistgħu jagħmlu kavità waħda l-pożizzjoni bil-mod. Wara li tiftaħ il-moffa, iċ-ċellula trid tissepara, tirtrimmja, tittestja u twassal kull parti mingħajr ħabtiet jew akkumulazzjoni eċċessiva. Magna tal-iffurmar tista 'tlesti l-moviment tagħha filwaqt li t-tagħmir downstream diġà huwa l-konġestjoni tal-produzzjoni.
Strateġija SKU
Moffa ta 'kavità għolja tista' tkun adattata għal familja ta 'flixkun stabbli u dejqa. Jista 'jkun inqas attraenti meta l-ordnijiet huma qosra, id-disinji jinbidlu ta' spiss jew sehem kbir ta 'SKUs ma jistgħux jużaw l-istess pitch. Qabbel id-domanda annwali tal-parti tajba u l-ħin tal-bidla mill-SKU. Taqsamx kull moffa madwar quċċata staġjonali waħda sakemm il-bqija tal-fabbrika ma tistax tuża dik il-kapaċità.
Ikkalkula l-output realistiku b'avvenimenti, partijiet u bilanċ tal-massa
Iċ-ċiklu niexef tal-katalogu u l-għadd tar-ras mhumiex biżżejjed biex jitbassru fliexken li jistgħu jinbiegħu. Uża żewġ kalkoli konnessi: wieħed għall-partijiet aċċettati u wieħed għad-domanda grossa tat-tidwib.
Partijiet tajbin fis-siegħa = avvenimenti tal-iffurmar stabbli fis-siegħa × partijiet iffurmati għal kull avveniment × frazzjoni aċċettata
Domanda grossa ta' tidwib (kg/h) = avvenimenti ta' molding stabbli fis-siegħa × massa grossa totali ta' parison għal kull avveniment (kg)
Il-frazzjoni aċċettata għandha tiġi mid-definizzjoni tal-kwalità tax-xerrej u minn prova miftiehma jew suppożizzjoni ta 'ppjanar onest. Il-massa grossa totali tal-parison hija s-somma tal-parisons kollha użati f'avveniment wieħed. Jekk erba' ħwienet ma jagħtux massa identika, irreġistra l-erba' pożizzjonijiet separatament qabel ma żżidhom.
Eżempju ipotetiku trasparenti
Assumi tqassim propost ta 'erba' ħwienet jifforma erba 'fliexken għal kull avveniment. Waqt prova stabbli—mhux ċiklu niexef—iċ-ċellula tlesti 300 avveniment tal-iffurmar fis-siegħa. Jekk il-frazzjoni aċċettata miftiehma hija 0.97, l-output tajjeb ikkalkulat huwa 300 × 4 × 0.97 = 1,164 flixkun fis-siegħa. Jekk il-massa grossa totali ta 'parison għal kull avveniment hija 0.44 kg, id-domanda grossa tat-tidwib hija 300 × 0.44 = 132 kg/h.
Dawk in-numri huma eżempju ta’ tagħlim biss u mhumiex riżultat tal-mudell Kinggle. Huma juru għaliex magna ta 'erba' irjus mhix adattata awtomatikament: l-estrużur propost ikun jeħtieġ kapaċità verifikata għall-materjal u l-kundizzjonijiet, filwaqt li t-tkessiħ u l-passi kollha downstream ikollhom bżonn isostnu r-rata u l-kwalità tal-avveniment. Issostitwixxi d-dejta tal-proġett imkejla qabel ma tieħu deċiżjoni tax-xiri.
Kinggle'sgwida kontinwa tal-magna tal-iffurmar tal-blowjispjega kif l-għadd tal-istazzjon, il-kavitajiet tad-die-head u l-ħin taċ-ċiklu jingħaqdu. Għall-ippjanar tal-impjant, ivverifika wkoll il-kundizzjonijiet tal-elettriku, tal-arja kkompressata u tat-tkessiħ bil-blow molding gwida utilità magna.
Kummissjonar tal-fabbrika: jikkwalifika kull żbokk u kavità bħala pożizzjoni
Medja magħquda tista 'taħbi pożizzjoni dgħajfa. Jekk tliet fliexken jgħaddu minn kontroll tal-piż u wieħed ikun ħafif, il-medja tagħhom tista 'tidher aċċettabbli minkejja li kavità waħda hija instabbli. Matul l-aċċettazzjoni tal-fabbrika u l-istartjar, ittikkettja kull żbokk tad-die u l-pożizzjoni tal-kavità u tippreserva dik l-identità permezz tat-tirqim u l-ispezzjoni.
Stabbilixxi linja bażi pożizzjoni b'pożizzjoni
- Identifika l-magna, die head, moffa, lott tar-reżina, riċetta u kundizzjonijiet ta 'utilità.
- Iġbor il-partijiet f'sekwenza minn kull pożizzjoni tal-iżbokk/kavità.
- Irreġistra massa gross paraison fejn il-metodu ta' prova sikur miftiehem jippermetti dan.
- Kejjel il-piż lest u l-istess postijiet kritiċi tal-ħajt għal kull pożizzjoni.
- Spezzjona pinch-off, finitura tal-għonq, flash, dimensjonijiet, dehra u prestazzjoni tat-tnixxija.
- Irrekordja l-intervall tal-avvenimenti, rifjuti, allarmi, intervent manwali u waqfiet downstream.
- Irrepeti wara li jiġu restawrati kundizzjonijiet stabbli wara kwalunkwe aġġustament approvat.
Ibdel fattur ikkontrollat wieħed kull darba
Jekk parison wieħed ikun differenti, l-ewwel iddeċiedi jekk il-mudell isegwix l-iżbokk tad-die, il-kavità, iċ-ċirkwit tat-tkessiħ jew il-pożizzjoni downstream. Rekord koordinat huwa aktar utli milli jaġġusta diversi valuri HMI f'daqqa. Kinggle'sSettings tal-HMI u gwida tal-allarmjirrakkomanda li tirreġistra l-evidenza qabel ma tinbidel riċetta.
Iċċekkja d-distribuzzjoni tal-ħajt, mhux biss il-piż totali
Żewġ fliexken jistgħu jiżnu l-istess u xorta jqassmu l-materjal b'mod differenti. Qabbel il-postijiet definiti tal-ispalla, il-ġisem, il-manku, il-bażi u l-oqros fejn rilevanti għall-parti. Jekk il-proġett juża kontroll tal-ħajt programmat, il-gwida għall-ipprogrammar parisonjipprovdi metodu strutturat għall-konnessjoni tal-punti tal-programm ma 'reġjuni mkejla.
Dawwar il-prova aċċettata f'referenza ta' manutenzjoni
Żomm id-dejta tal-pożizzjoni approvata, il-kundizzjonijiet tat-temperatura, l-istat tat-tindif, il-kundizzjonijiet tal-ilma u l-identità tal-għodda. Meta pożizzjoni waħda aktar tard tinqala ', il-manutenzjoni tista' tqabbelha mal-linja bażi oriġinali. Il-lista ta' kontroll tal-manutenzjoni preventivajistgħu jġorru dawk l-osservazzjonijiet fi spezzjonijiet ta’ rutina.
Kombinazzjonijiet komuni—u dak li kull deskrizzjoni għadha tħalli miftuħa
| Deskrizzjoni qasira | X'aktarx ifisser | Dak li l-RFQ xorta trid tikkonferma |
|---|---|---|
| Double-head, magna b'żewġ kavità | Żewġ parisons għalf żewġ kavitajiet moffa għal kull avveniment molding | Għadd ta 'stazzjon, żift tal-ħruġ, daqs tal-moffa, piż tal-parti, kapaċità ta' estrużjoni u ambitu downstream |
| Magna li nfiħ flixkun b'erba' ras | Erba 'ħwienet tad-die jiffurmaw erba' parisons b'mod parallel | Jekk il-moffa għandhiex erba 'kavitajiet korrispondenti, iż-żift eżatt u jekk l-SKUs kollha jaqblux |
| Double-stazzjon, double-head magna | Żewġ stazzjonijiet tal-moffa jalternaw madwar sistema die b'żewġ ħruġ | Numru ta 'settijiet ta' moffa, sekwenza ta 'avvenimenti, domanda ta' tidwib, metodu ta 'tneħħija u kundizzjonijiet ta' prova garantiti |
| Magna tal-iffurmar tal-blow b'erba 'kavità | Moffa waħda mill-qrib tista 'tifforma erba' partijiet | Arranġament tal-ħruġ tad-die, għadd tal-istazzjon, bilanċ tal-kavità, tkessiħ u output aċċettat |
| Double-saff, double-head magna | Sistema b'ħafna saffi tista' talimenta żewġ ħwienet | Għadd tal-estrużur, struttura tal-materjal, proporzjonijiet tas-saffi, rotta tal-fdalijiet, ħwienet, kavitajiet u stazzjonijiet |
"Magna li tagħmel il-flixkun tal-plastik", "Magni tal-infiħ tal-flixkun HDPE", "magna tal-flixkun tal-estrużjoni", "multi-die head blow molder" u "multi-parison extrusion blow molding machine" kollha jistgħu jidhru fit-tfittxijiet għal tagħmir relatat. Speċifikazzjoni teknikament kompluta għandha tibqa' tinftiehem anke meta dawk l-ismijiet kummerċjali jinbidlu.
Lista ta 'kontroll RFQ għal proġett ta' molding blow blow multi-ras
Ibgħat l-istess prodott u inputs tal-fabbrika lil kull fornitur. Staqsi lil kull kwotazzjoni biex twieġeb fl-istess ordni, bir-referenzi tal-katalgu separati mill-garanziji tal-proġett.
| Grupp RFQ | Informazzjoni li trid tipprovdi | Reazzjoni tal-fornitur meħtieġ |
|---|---|---|
| Prodott | Tpinġija 2D/3D jew kampjuni, kapaċità, dimensjonijiet massimi, għonq, manku, linja tal-firda u ġeometrija tat-tirqim | Pjattaforma tal-magni kompatibbli, orjentazzjoni, tqassim tal-kavità u kwalunkwe tħassib dwar id-disinn |
| Materjal | Grad eżatt tar-reżina, kulur/addittivi, pjan mill-ġdid jew PCR u data tal-fornitur | Ambitu propost bil-kamin/estrużjoni, suppożizzjonijiet tal-ipproċessar u rekwiżit ta 'materjal ta' prova |
| Quddiesa u kwalità | Piż lest, parison gross stmat/flash, ħitan kritiċi, dimensjonijiet u testijiet funzjonali | Metodu ta 'prova, teħid ta' kampjuni bil-pożizzjoni u definizzjoni ta 'aċċettazzjoni |
| Output | Partijiet tajbin meħtieġa fis-siegħa, volum shift/sena, taħlita SKU u frekwenza ta 'bidla | Avvenimenti fis-siegħa, partijiet għal kull avveniment, frazzjoni aċċettata assunta u kalkolu gross tat-tidwib |
| Għodda | Forom eżistenti jew kunċett tal-kavità preferut | L-għadd tal-ħruġ, id-distanza taċ-ċentru, il-firxa tad-die-pin, id-daqs tal-moffa, il-pitch tal-kavità, is-settijiet tal-moffa u d-disinn tat-tkessiħ |
| Magna | Livell ta 'awtomazzjoni preferut u restrizzjonijiet tal-fabbrika | Għadd ta 'stazzjon, clamp, estrużur, kontrolli, take-out u għażliet inklużi |
| Fabbrika | Standard tal-enerġija, kundizzjonijiet tal-arja/ilma, limiti ambjentali, art, għoli u rotta tal-irfigħ | Folja ta 'utilità tal-proġett, arranġament ġenerali, rekwiżiti ta' fondazzjoni/tagħbija u tneħħija tas-servizz |
| Downstream | It-tirqim, l-ittestjar tat-tnixxija, il-ġarr, it-tikkettar, l-ippakkjar u l-immaniġġjar tar-ruttam | Kapaċità u konfini tal-interface għal kull stadju inkluż u fornut mix-xerrej |
Taċċettax linja tal-ħruġ mingħajr il-kundizzjonijiet tat-test tagħha
Dokument ta 'aċċettazzjoni utli jsemmi t-tpinġija tal-flixkun, il-grad tal-materjal, il-piż lest u gross, ħwienet u kavitajiet attivi, kundizzjonijiet ta' tkessiħ tal-moffa, tieqa ta 'ġirja stabbli, testijiet ta' kwalità, pjan ta 'kampjunar u tagħmir downstream inkluż. Tirreġistra partijiet aċċettati skont il-pożizzjoni. Mingħajr dawk il-kundizzjonijiet, "pcs/h" jistgħu jiddeskrivu l-moviment tal-magna, partijiet iffurmati qabel l-ispezzjoni jew fliexken ippakkjati tajjeb - tliet riżultati differenti.
Staqsi għat-tqassim qabel ma tiffriża l-ordni tax-xiri
It-tpinġija finali għandha turi linji taċ-ċentru tad-die-outlet kontra l-kavitajiet tal-moffa, il-konfini tal-moffa u l-platen, labar tal-blow, metodu ta 'tirqim jew deflashing, mogħdija tat-teħid u spazju ta' servizz. Għal talba Kinggle bi tlieta jew erba' kapijiet, din it-tpinġija hija fejn il-pitch speċifiku għall-proġett huwa kkonfermat; m'għandux jiġi dedott mit-tabella doppja ppubblikata.
Mistoqsijiet ta' spiss
X'inhi magna blow molding b'ħafna ras?
Magna tal-iffurmar blow multi-head tuża arranġament die-head b'diversi ħwienet biex tifforma diversi parisons f'avveniment wieħed tal-iffurmar. L-għadd tal-ħruġ, id-distanza taċ-ċentru u d-daqs tad-die għandhom jaqblu mal-flixkun u t-tqassim tal-kavità tal-moffa.
Magna b'ras doppja hija l-istess bħal magna b'żewġ kavità?
No. Double head jiddeskrivi żewġ ħwienet die jew parisons; żewġ kavità jiddeskrivi żewġ forom tal-parti fil-moffa. Huma komunement iddisinjati bħala tqassim imqabbel f'żewġ partijiet, iżda l-kwotazzjoni għandha tispeċifika t-tnejn separatament.
Magna tal-iffurmar tal-blow b'erba 'ras tagħmel erba' darbiet aktar fliexken?
Mhux awtomatikament. Jista 'jifforma aktar partijiet għal kull avveniment tal-iffurmar, iżda l-output tajjeb attwali jiddependi fuq ir-rata tal-avveniment stabbli, id-domanda totali ta' tidwib gross, il-bilanċ tal-ħruġ u l-kavità, it-tkessiħ, it-tirqim, l-ittestjar u l-kwalità aċċettata.
Kif tintgħażel id-distanza taċ-ċentru tar-ras?
Id-distanza taċ-ċentru hija magħżula mill-pitch tal-kavità propost u t-tqassim tal-prodott. Il-wisa 'tal-flixkun, il-pożizzjoni tal-għonq, il-bwiet tal-flash, l-azzar tal-moffa, it-tkessiħ, il-labar tal-blow, it-tirqim u l-ispazju tat-tneħħija kollha jaffettwaw id-dimensjoni finali.
Tista 'magna waħda taqleb bejn produzzjoni waħda u b'ħafna ras?
Jista' jkun possibbli arranġament ta' die-head jew għodda differenti fuq pjattaforma maħduma b'mod xieraq, iżda m'għandux jiġi preżunt. Ikkonferma t-twaħħil mekkaniku, l-ambitu tal-estrużjoni, il-kontrolli, ix-xogħol ta 'bidla, il-kompatibilità tal-moffa u r-rekwiżiti tal-kummissjonar mal-fornitur.
Dak li jillimita n-numru ta 'kavitajiet fl-iffurmar tal-blow tal-estrużjoni?
Il-limiti jinkludu d-dimensjonijiet tal-prodott, l-ispazju disponibbli tal-moffa u l-platen, iż-żift tal-ħruġ, il-ġeometrija tad-die u tal-parison, ir-rekwiżiti tal-morsa, il-kapaċità tal-estrużjoni, il-bilanċ tat-tkessiħ, it-tneħħija tal-parti u l-kapaċità downstream.
Liema data għandi nibgħat għal kwotazzjoni ta 'magna b'ħafna kavità?
Ibgħat it-tpinġija tal-parti jew kampjuni, grad ta 'materjal, piż parison lest u gross, ħitan kritiċi u testijiet, produzzjoni tajba meħtieġa, pjan SKU, utilitajiet tal-fabbrika, limiti ta' tqassim u rekwiżiti downstream.