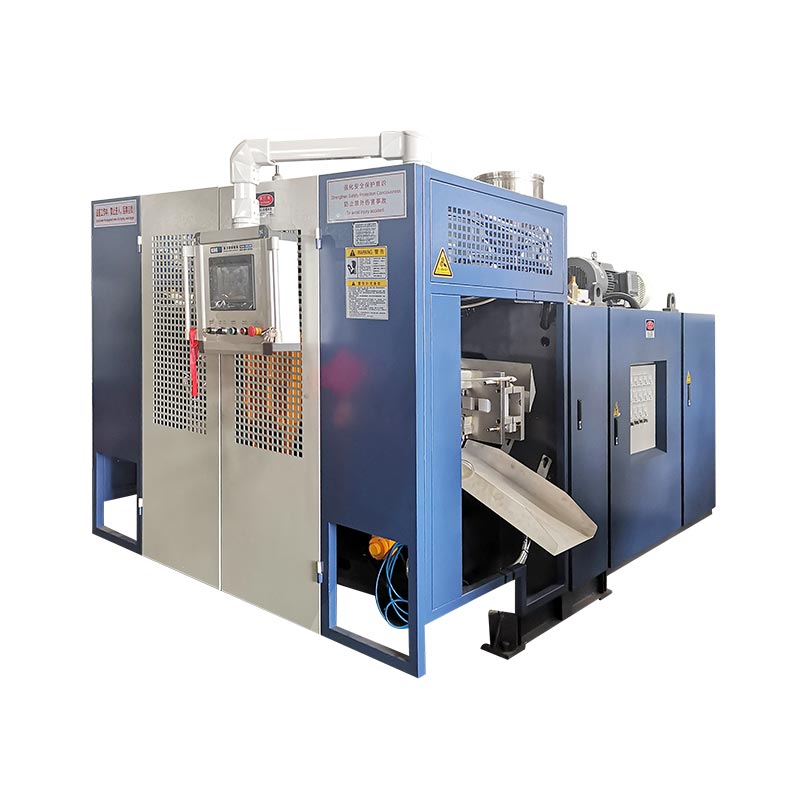
Moffa blow mhix biss il-forma negattiva ta 'flixkun. Għandu jaqbad u jissiġilla parison sħun, jirrilaxxa l-arja maqbuda, ineħħi s-sħana, joħloq l-għonq u l-bażi, jitfa 'flash, waħħal il-morsa u jerħi l-parti—bir-ritmu ta' produzzjoni meħtieġ.

Il-lingwa tat-tfittxija tista' taħbi dan l-ambitu. Ix-xerrejja jużawmoffa blow, moffa blow, moffa tal-flixkun, moffa flixkun tal-plastik, Għodod EBMumoffa blow estrużjonigħal għodod relatati. Ir-ras tad-die hija differenti: tifforma l-parison qabel ma tagħlaq il-moffa. Kwotazzjoni għandha telenka l-għodda tad-die-head u l-moffa tal-blow bħala oġġetti separati.
Din il-gwida tiffoka fuq l-estrużjoni blow molding aktar milli injezzjoni jew stretch-blow preforma għodda. Tissepara wkoll id-dejta tal-pakkett tal-magni ppubblikata mill-garanziji tal-proġett. L-ebda dimensjoni universali ta 'pinch-off, vent jew tkessiħ ma hija adattata għal kull reżina u parti.
A moffa blow produzzjoni għandha seba 'impjiegi konnessi
Il-kavità tagħti lill-parti l-għamla esterna tagħha, iżda r-riproduzzjoni tal-forma hija biss l-ewwel xogħol. L-għodda għandha twettaq il-funzjonijiet li ġejjin flimkien:
- Sib il-parison.Il-moffa miftuħa għandha tirċievi t-tubu sħun mingħajr tkaxkir, tiwi jew nieqsa reġjun niskata.
- Issiġilla u wweldjah.Reġjuni ta 'pinch-off jagħlqu l-parison u jimmaniġġjaw materjal spostat fl-għonq, denb, manku jew żoni oħra ta' flash.
- Ħalli l-arja maqbuda taħrab.Il-ventijiet jipprovdu rotta għall-arja bejn il-wiċċ li qed jespandi u l-kavità.
- Ittrasferixxi s-sħana.Iċ-ċirkwiti tat-tkessiħ ineħħu s-sħana b'bilanċ biżżejjed biex jirrilaxxaw parti stabbli f'ħin ripetut.
- Oħloq interfaces.Inserzjonijiet ta 'l-għonq, dettalji tal-kalibrazzjoni, karatteristiċi blow-pin jew bottom-blow għandhom jaqblu ma' l-għeluq tal-kontenitur u l-magna.
- Irrilaxxa u spiċċa l-parti.Abbozz, inserzjonijiet, moviment tal-ftuħ u strateġija ta 'deflashing jiddeterminaw jekk il-parti tistax tħalli l-moffa b'mod nadif.
- Waħħal u jgħix il-magna.L-assemblaġġ komplut irid joqgħod mal-platen, il-ftuħ, il-ħxuna u l-arranġament tal-immuntar waqt li jġorr ċikli ta 'ikklampjar u termali ripetuti.
Bidla li ssir għal xogħol wieħed jista' jaffettwa ieħor. But flash aktar profond jista 'jbiddel il-konċentrazzjoni tas-sħana madwar il-weldjatura. Kavità illustrata tista' tirriproduċi d-dehra b'mod differenti filwaqt li tbiddel ukoll kif tivvjaġġa l-arja maqbuda. Daħla kbira li tiċċaqlaq tista' ssolvi qtugħ ta' taħt iżda tikkonsma tkessiħ u spazju għall-ftuħ. Irrevedi d-deċiżjonijiet fil-livell tas-sistema.
L-anatomija tal-moffa tal-blow: termini biex tpoġġi fuq it-tpinġija
Il-fehma kunċettwali li ġejja tidentifika l-interfaces li xerrej għandu jistenna li jiddiskuti. Mhuwiex stampar ta 'għodda u ma fih l-ebda dimensjoni tal-manifattura.
Il-wiċċ tal-kavità jifforma naħa waħda tal-parti. L-inserzjonijiet jistgħu jiddefinixxu l-għonq, il-manku jew iż-żoni tal-ilbies.
Jinsabu fil-konfini tal-għeluq fejn il-parison hija ssiġillata.
Il-kavità opposta tiltaqa 'fil-pjan tal-firda. Għeluq ripetibbli tal-kontroll tal-allinjament u tal-immuntar.
Ir-rotot tal-ventilazzjoni jwasslu l-arja maqbuda 'l bogħod minn reġjuni tal-kavità magħżula.
| Karatteristika | Funzjoni | Evidenza biex tapprova |
|---|---|---|
| Wiċċ tal-kavità | Jiddefinixxi l-ġeometrija esterna, in-nisġa, il-marki u t-tkessiħ tal-kuntatt lokali | Mudell finali tal-parti, bażi ta 'jinxtorob, callout tal-wiċċ u dimensjonijiet kritiċi |
| Linja tal-firda | Konfini fejn jiltaqgħu n-nofsijiet tal-moffa | Post tal-ħjata viżibbli, abbozz, aċċess għall-flash u effett fuq uċuħ funzjonali |
| Pinch-off / art tal-kompressjoni | Jikkompressa u tissiġilla materjal parison waqt li tikkontrolla l-linja tal-weldjatura u tal-waqfa | Dettall ta 'għodda speċifika għall-materjal u test ta' weldjatura/trim miftiehem |
| But flash jew eżenzjoni | Jirċievi materjal spostat lil hinn miż-żona tal-qross | Stima grossa ta' parison, ġeometrija tal-flash u rotta ta' deflashing |
| Ventijiet | Irrilaxxa l-arja maqbuda barra l-parison li qed tespandi | Mappa tal-post, marki tax-xhieda permessi u tindif |
| Ċirkwiti tat-tkessiħ | Neħħi s-sħana u tikkontrolla d-distribuzzjoni tat-temperatura | Tpinġija tal-kanal, identifikazzjoni taċ-ċirkwit, direzzjoni tal-fluss u interface ta 'utilità |
| L-għonq u l-interface tal-blow | Jifforma jew jikkalibra l-finitura u jintroduċi arja nfiħ | Tpinġija tal-għeluq, kunċett blow-pin/bottom-blow u allowance tat-trim |
| Immuntar u allinjament | Qabbad il-moffa mal-platen u ippreserva l-għeluq li jista 'jiġi ripetut | Tpinġija tal-interface tal-magni, massa, ċentru tal-gravità, qfieli u punti ta 'rfigħ |
Ibda bil-parti u t-testijiet tagħha—mhux kavità ġenerika
Min jagħmel il-moffa jeħtieġ aktar minn litri nominali. Jerry can immaniġġjat 5L, flixkun tond 5L u parti teknika b'ħajt doppju jistgħu jeħtieġu linji ta 'firda differenti, dijametri parison, layouts flash u sekwenzi ta' tneħħija.
Mappa fejn il-parison trid tistira
Il-parison ma jimlax il-kavità bħal tidwib iffurmat bl-injezzjoni li jgħaddi taħt pressjoni għolja. Tespandi u tiġġebbed lejn il-ħajt tal-kavità. Tpinġijiet fil-fond, żoni ċatti wesgħin, kantunieri li jaqtgħu, għenuq offset u għeruq tal-manku jistgħu jitolbu aktar materjal lokali jew strateġija ta 'linja ta' firda differenti. Uża raġġi u ġeometrija li jistgħu jiġu ffurmati mingħajr ma titlob reġjun irqiq biex tistira aktar 'il bogħod milli l-materjal u l-proċess jistgħu jappoġġjaw.
Poġġi postijiet ta 'kwalità fuq it-tpinġija
"Ħajt uniformi" mhix regola ta 'aċċettazzjoni li tista' titkejjel. Immarka l-postijiet kritiċi u ddikjara l-metodu tat-test. L-ispalla, il-kantuniera, l-għerq tal-manku, il-bażi, il-weldjatura niskata u l-pannell jista 'jkollhom bżonnijiet funzjonali differenti. Qabbad dawk il-postijiet mal-setup ta' programmazzjoni parisongħalhekk il-ġeometrija tal-moffa u d-distribuzzjoni tal-materjal mhumiex aġġustati b'mod indipendenti.
Ippjana għat-tnaqqis mingħajr ma tissellef persentaġġ mhux relatat
It-tnaqqis jiddependi fuq il-grad tar-reżina, id-distribuzzjoni tal-ħajt, it-temperatura tal-kavità, il-ħin tat-tkessiħ u l-ġeometrija tal-parti. Uża d-dejta tal-fornitur tal-materjal bħala referenza tal-bidu, imbagħad applika l-metodu tal-manifattur tal-moffa u ivvalida l-parti attwali. Perċentwal ġeneriku kkupjat minn flixkun ieħor mhuwiex bażi aċċettabbli tad-daqs tal-kavità.
Il-linja tal-firda, il-pinch-off u l-flash għandhom jiġu ddisinjati flimkien
Il-linja tal-firda tiddetermina fejn iż-żewġ nofsijiet tal-għodda jingħalqu u fejn tista 'tidher ħjata viżibbli. Poġġiha fejn il-moffa tista 'tiftaħ, il-parison jista' jinqabad, il-parti tista 'tirrilaxxa u t-tagħmir tat-tirqim jista' jilħaq il-flash. Evita li tpoġġi ħjata mhux ikkontrollata fuq wiċċ tas-siġillar, dekorazzjoni importanti jew interface funzjonali ieħor.
Il-pinch-off hija karatteristika li tifforma weldjatura
Fid-denb jew fil-bażi, ir-reġjuni niskata opposti għafas żewġ ħitan parison sħan flimkien. Id-dettall irid imexxi biżżejjed materjal biex jifforma l-weldjatura filwaqt li joħloq linja ta 'waqfa kontrollabbli għat-tneħħija tal-flash. L-art korretta, angoli, stand-off u but jiddependu fuq ir-reżina, il-ħxuna tal-parison, l-azzjoni tal-għeluq u l-parti. Ittrattahom bħala dimensjonijiet ta 'inġinerija, mhux blokka standard ikkupjata fuq materjali.
Il-letteratura tal-privattivi ppubblikata dwar l-iffurmar tal-blow tal-estrużjoni tittratta wkoll ir-reġjun tal-pinch, il-but tal-flash, it-temperatura tal-moffa, il-veloċità tal-għeluq u l-ħin tad-deflashing bħala varjabbli li jinteraġixxu aktar milli dimensjoni ta 'tarf wieħed. Dan jappoġġa regola ta 'xiri konservattiva: japprova d-dettall niskata bir-reżina u l-metodu ta' prova tiegħu, mhux bid-dehra biss.
Iddisinja r-rotta tal-flash qabel tordna l-awtomazzjoni
Identifika top flash, tail flash, manku flash u kwalunkwe skart ta 'kalibrazzjoni. Iddeċiedi jekk it-tneħħija sseħħx fil-moffa, fi stazzjon tal-ippanċjar, bi trimmer jew permezz ta 'apparat sekondarju. Il-massa tal-flash tappartjeni fid-domanda grossa tat-tidwib, il-kapaċità tal-grinder u l-ippjanar mill-ġdid. It-tpinġija tal-għodda għandha turi wkoll kif ir-ruttam imneħħija tneħħi l-moffa u t-triq tat-teħid.
It-tkessiħ u l-ventilazzjoni jiddeċiedu jekk il-kavità tistax taħdem bil-veloċità tal-produzzjoni
It-tkessiħ jikkontrolla meta l-parti tkun stabbli biżżejjed biex tħalli l-moffa; venting jikkontrolla jekk il-parison li qed jespandi jistax jilħaq il-wiċċ tal-kavità. It-tnejn huma problemi mqassma. Reġjun wieħed bil-mod, sħun jew maqbud fl-arja jista 'jwaqqaf iċ-ċiklu u d-dehra għall-parti kollha.
Aqsam iċ-ċirkwiti tat-tkessiħ bit-tagħbija tas-sħana u l-ħtieġa tal-kontroll
Il-kantunieri tqal, ir-reġjuni niskata, l-inserzjonijiet tal-għonq u l-karatteristiċi fil-fond jistgħu ma jirrilaxxawx is-sħana bl-istess rata bħal ħajt dritta rqiqa. Diversi ċirkwiti identifikabbli jagħmluha possibbli li jiġu djanjostikati u bilanċjati dawk ir-reġjuni. Iddokumenta d-dħul, l-iżbokk u d-direzzjoni ta 'kull ċirkwit. Tqabbadx moffa mal-ilma tal-pjanti bbażata biss fuq id-dijametru tal-manka; ivverifika l-fluss, il-pressjoni, it-temperatura, il-kwalità tal-ilma u l-waqgħa tal-pressjoni meħtieġa għall-għodda finali.
Studju ppubblikat ta 'elementi finiti ta' tkessiħ iffurmat b'estrużjoni eżamina materjal tal-moffa, trasferiment tas-sħana interna, ħxuna tal-parti u temperatura inizjali tal-parison bħala varjabbli li jaffettwaw il-qasam tat-temperatura u l-ħin tal-ftuħ tal-moffa. Dik ir-riċerka ma tipprovdix wegħda ta 'żmien taċ-ċiklu għal proġett Kinggle, iżda ssaħħaħ għaliex kwotazzjoni tal-moffa trid tiddefinixxi kemm is-suppożizzjonijiet tad-disinn termali kif ukoll tal-proċess.
Sib ventijiet fejn l-arja tista' tinqabad
Hekk kif il-parison tespandi, l-arja tibqa 'bejn il-wiċċ ta' barra tagħha u l-kavità. Mingħajr rotta 'l barra, dik l-arja tista' tittardja l-kuntatt u tikkontribwixxi għal tessut mhux komplut, linji tat-tkaxkir jew dettall iffurmat ħażin. Il-Gwida tad-disinn tal-mudellar tal-blow tal-estrużjoni Custom-Pakjiddeskrivi venting tal-linja tal-firda u ventijiet tal-kavità ħdejn inserzjonijiet jew karatteristiċi fil-fond. Id-daqs eżatt tal-vent u l-allowance tal-marka tax-xhieda għadhom jiddependu fuq il-parti u l-materjal.
It-tindif huwa parti mid-disinn tal-vent
Il-ventijiet jistgħu jitilfu l-effettività meta jakkumulaw residwi, trab jew materjal degradat. Il-fajl tat-tpinġija u l-manutenzjoni tal-moffa għandu juri fejn jinsabu l-ventijiet, kif jgħaqqdu mal-atmosfera u kif jiġu spezzjonati mingħajr ma ssir ħsara lill-kavità. Il-wiċċ tal-binarju jew il-mili jinbidlu skont il-pożizzjoni qabel ma tiżdied il-pressjoni tad-daqqa biex tikkumpensa għal passaġġ imblukkat.
Xogħol ta 'tleqqija għolja huwa proġett termali separat
Għodod aktar kiesaħ jista 'jiffavorixxi t-tneħħija tas-sħana, filwaqt li r-replikazzjoni tal-wiċċ tista' titlob strateġija differenti ta 'kavità-temperatura. Studju rivedut mill-pari tal-2023 wera l-iffurmar tal-blow ta 'estrużjoni b'temperatura varjabbli fuq każ wieħed ta' spoiler tal-karozzi ABS bl-użu ta 'tisħin ikkontrollat u tkessiħ tal-ilma. Din hija evidenza għal approċċ speċjalizzat, mhux prova li kull flixkun għandu juża għodda variotherm. Ir-rekwiżiti tad-dehra tal-Istat kmieni sabiex il-moffa u ċ-ċiklu jistgħu jiġu ddisinjati flimkien.
Finitura ta 'l-għonq, metodu ta' nfiħ u deflashing huma interface wieħed
Is-sistema ta 'għeluq tistabbilixxi dimensjonijiet funzjonali fil-quċċata tal-flixkun. Ipprovdi t-tpinġija tal-għatu jew tal-għeluq, il-wiċċ tas-siġillar, id-dettall tal-ħajt jew tal-qtugħ, il-karatteristika tat-tbagħbis u l-kundizzjoni permessa tat-trim. Iddeċiedi jekk il-finitura hijiex iffurmata, kkalibrata, reamed jew maqtugħa f'operazzjoni aktar tard. Tikkwotax "għonq standard" mingħajr reviżjoni tat-tpinġija kkontrollata.
Qabbel l-għodda mal-arranġament tan-nfiħ
Infiħ ta 'fuq, nfiħ ta' isfel u arranġamenti tal-labra jqiegħdu l-arja u l-ħardwer b'mod differenti. Il-blow pin jista' jipparteċipa wkoll fil-kalibrazzjoni tal-għonq jew fl-immaniġġjar tal-flash. Ikkonferma t-tkessiħ tal-puplesija, iċ-ċentru, it-tkessiħ, is-siġillar u l-ħabta mal-magna Kinggle magħżula aktar milli tħalli lill-maker tal-moffa biex jiddeduċihom mill-flixkun waħdu.
Iċċekkja gauges downstream mal-istess datum
L-għonq jista 'jidher nadif iżda xorta jonqos l-applikazzjoni jew is-siġillar tal-għatu. Aqbel liema datums u gauges jintużaw fil-prova tal-moffa, l-ittestjar tat-tnixxija u l-kwalifika tal-linja tal-mili. Ippreserva l-identità tal-gauge u l-istatus tal-kalibrazzjoni fir-rekord tal-aċċettazzjoni. Jekk trimmer awtomatizzat jibdel l-għonq wara l-iffurmar, spezzjona l-kundizzjoni lesta aktar milli l-kampjun kif iffurmat biss.
Paragun oriġinali: Referenzi tal-magni Kinggle għall-iskrinjar tal-moffa-fit
It-tabella hawn taħt estratti oqsma relatati mal-moffa minn ħames paġni attwali tal-prodotti Kinggle. Huwa jifrex magni kontinwi u akkumulaturi sabiex ix-xerrejja jkunu jistgħu jaraw għaliex il-kapaċità nominali tal-kontenitur ma tistax tissostitwixxi tpinġija ta 'interface ta' għodda.
| Mudell ippubblikat | Klassi tal-magni | Referenza massima tal-kontenitur | Daqs tal-platen tal-moffa (W×H) | Daqs massimu tal-moffa ippubblikat (W×H) | Firxa tal-ħxuna tal-moffa | Forza tal-ikklampjar |
|---|---|---|---|---|---|---|
| KGB2L | Kontinwu, stazzjon wieħed | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinwu, stazzjon wieħed | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinwu, stazzjon wieħed | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akkumulatur, moffa fissa | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akkumulatur, moffa fissa | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tliet sejbiet li huma importanti qabel ir-rilaxx tal-moffa
L-ewwel, il-litri ma jiddefinixxux l-orjentazzjoni tal-moffa.Ir-referenza kontinwa 15L tippubblika ringiela ta 'moffa massima usa' iżda iqsar mir-referenza tal-akkumulatur 30L. L-arkitettura u l-forma tal-parti jimpurtaw flimkien mal-volum.
It-tieni, il-ħxuna tal-moffa għandha l-firxa tagħha stess.Kavità tista 'taqbel mad-dimensjonijiet tal-wiċċ elenkati u xorta taqa' barra mill-ħxuna permessa jew l-arranġament tal-ftuħ. Backplates, inserzjonijiet u konnessjonijiet li jkessħu jżidu mal-assemblaġġ.
It-tielet, il-forza tal-ikklampjar tappartjeni għall-prodott u l-proċess.Valur magna-paġna hija forza disponibbli, mhux evidenza li xi moffa ġewwa l-envelop hija adattata. Żona proġettata, kundizzjonijiet ta 'nfiħ, domanda ta' niskata u kostruzzjoni tal-moffa jeħtieġu reviżjoni tal-inġinerija.


Materjal tal-moffa, inserzjonijiet u finitura tal-wiċċ għandhom isegwu d-dmir tal-produzzjoni
Il-materjal tal-għodda jaffettwa t-trasferiment tas-sħana, il-magni, it-tiswija, l-użu u l-ispiża. Il-volum tal-produzzjoni waħdu mhuwiex biżżejjed biex tagħżelha. Ikkunsidra r-reżina, l-ispeċifikazzjoni tal-wiċċ, il-pinch-off duty, il-kundizzjonijiet li joborxu jew korrużivi, il-karatteristiċi li jiċċaqalqu, il-kapaċità ta 'manutenzjoni u l-istrateġija ta' tiswija aċċettata.
Materjal tal-moffa bażi
Staqsi għal-liga eżatta jew il-grad, it-trattament tas-sħana fejn applikabbli, il-metodu tal-manifattura tal-kavità u l-bażi tad-disinn termali. "Moffa ta 'l-aluminju" jew "moffa ta' l-azzar" hija wiesgħa wisq għal tqabbil.
Inserzjonijiet sostitwibbli
L-għonq, il-pinch-off, l-ilbies, il-ħajt jew l-inserzjonijiet tal-vent jistgħu jillokalizzaw il-manutenzjoni u jippermettu materjal differenti f'karatteristika impenjattiva. Rekord daħħal l-identifikazzjoni u l-ambitu ta 'riżerva.
Texture u inċiżjoni
Speċifika fajls ta 'l-arti, orjentazzjoni, aċċettazzjoni tal-fond/dehra, interazzjoni tal-vent u kontroll tar-reviżjoni. Ikkonferma kif il-proċess se jirriproduċi l-wiċċ mitlub.
Protezzjoni u ħażna
Iddefinixxi tindif, protezzjoni approvata kontra l-korrużjoni, drenaġġ tal-ilma, serraturi tat-trasport, punti tal-irfigħ u kundizzjonijiet tal-ħażna. Ippreserva l-passaġġi tal-ilma u oqros l-uċuħ waqt il-waqfien.
Ir-rakkomandazzjoni materjali ta' min jagħmel l-għodda għandha tiddikjara s-suppożizzjonijiet u l-esklużjonijiet tagħha. Meta tqabbel żewġ kwotazzjonijiet, iċċekkja jekk it-tnejn jinkludux l-istess materjali ta 'inserzjoni, skop ta' tkessiħ, inċiżjoni, finitura tal-wiċċ, pajpijiet, fittings, ħardwer ta 'rfigħ, xogħol ta' prova u spare wear parts.
Prova tal-fabbrika: ipprova l-moffa bħala proċess ripetibbli
L-ewwel flixkun aċċettabbli jipprova li s-sistema tista 'tifforma l-parti darba. L-aċċettazzjoni tal-produzzjoni teħtieġ ġirja stabbli b'kundizzjonijiet traċċabbli. Il-fluss tax-xogħol li ġej huwa struttura ta 'evidenza rakkomandata, mhux talba li kull proġett Kinggle diġà juża l-istess protokoll.
- Ikkonferma l-identità.Irrekordja magna, moffa, inserzjonijiet, għodda tad-die, grad tal-materjal/lott, kundizzjoni tal-kulur jew mitħun mill-ġdid u reviżjoni tar-riċetta.
- Stabbilizza l-kundizzjonijiet.Irreġistra t-temperaturi attwali, il-provvista/ritorn tal-ilma li jkessaħ, il-kundizzjonijiet tal-blow u l-istadji taċ-ċiklu wara li l-proċess jilħaq l-istat miftiehem.
- Spezzjona l-għodda.Iċċekkja l-għeluq tal-linja tal-firda, l-allinjament, it-tnixxija tal-ilma u l-arja, il-kundizzjoni tal-vent, l-uċuħ li jinqerdu u l-moviment sikur.
- Kampjun skond il-pożizzjoni.Żomm l-identità tal-kavità, tal-ħruġ u tal-istazzjon permezz tal-użin, il-kejl tal-ħajt, it-tirqim u l-ittestjar funzjonali.
- Kejjel il-kundizzjoni lesta.Inkludi l-effetti ta 'reaming, ippanċjar, deflashing jew passi oħra ta' finitura inklużi.
- Irreġistra t-telf kollu.Log tiċħad, waqfiet, allarmi, korrezzjonijiet manwali u interruzzjonijiet downstream matul it-tieqa miftiehma.
- Issejvja l-linja bażi.Japprova r-reviżjoni tat-tpinġija, ir-riċetta, ir-ritratti, il-kejl, il-kejl u tiftaħ azzjonijiet korrettivi flimkien.
Iddijanjostika l-mudelli qabel ma tibdel ir-riċetta
| Mudell osservat | Għodda jew żoni tal-proċess biex jispezzjonaw | Evidenza biex tinġabar |
|---|---|---|
| Weldjatura tad-denb dgħajfa jew inkonsistenti | Pożizzjoni Parison, dettall niskata, għeluq tal-moffa, temperatura lokali, ħelsien tal-flash u deflashing | Kampjuni tal-weldjatura ttikkettjati bil-pożizzjoni, massa gross, sekwenza mill-qrib u test funzjonali |
| Nisġa fqira jew dettall mhux komplut | Ventijiet, post ta 'arja maqbuda, kundizzjoni tal-kavità, kuntatt parison u temperatura | Mappa tad-difetti, spezzjoni tal-vent, kundizzjonijiet attwali tal-proċess u ritratti tal-kavità |
| Warpage wara t-tfigħ | Id-distribuzzjoni tal-ħajt, il-bilanċ tat-tkessiħ, il-ħin tal-ħruġ, l-immaniġġjar u t-tkessiħ ta 'wara | Temperatura/fluss minn ċirkwit, kontrolli dimensjonali f'ħin u mappa tal-ħajt |
| Flash fuq naħa waħda | Allinjament, paralleliżmu tal-platen, wiċċ tal-firda, immuntar tal-moffa u ċentru tal-parison | L-istorja tal-pożizzjoni, l-ispezzjoni tal-għeluq u l-partijiet irrepeti qabel/wara l-korrezzjoni |
| Ċiklu bil-mod jew varjabbli | Restrizzjoni taċ-ċirkwit tat-tkessiħ, reġjuni sħan, ħxuna tal-parti, ventilazzjoni u dewmien downstream | Ħinijiet taċ-ċiklu tal-istadju, kundizzjonijiet tal-provvista/ritorn u stop log |
Uża Kinggle'sFluss tax-xogħol tal-evidenza tal-HMImeta allarmi jew bidliet fis-sekwenza jakkumpanjaw problema moffa. Wettaq punti ta 'spezzjoni approvati fil-pjan ta’ manutenzjoni preventivaminflok ma tistenna l-kwalità tal-parti drift.
Blow moffa RFQ u lista ta 'kontroll ta' reviżjoni tad-disinn
- Fajl tal-parti kkontrollata 2D/3D, reviżjoni, kapaċità, dimensjonijiet massimi u kontenut maħsub.
- Tpinġija tal-għeluq u tal-finitura tal-għonq, kampjuni tal-kappa, datum tas-siġillar u kundizzjoni tat-tirqim lest.
- Grad eżatt tar-reżina, kulur/addittivi, pjan mill-ġdid/PCR u informazzjoni dwar il-fornitur tal-materjal.
- Piż lest, parison gross stmat u rotta tal-flash.
- Ħajt kritiku u postijiet dimensjonali b'metodi ta 'test u limiti ta' aċċettazzjoni.
- Tnixxija, qatra, top-load, torque, ambjentali jew testijiet funzjonali oħra speċifiċi għall-proġett.
- Mudell tal-magna, stazzjon u għadd tal-kavità, pjan tal-ħruġ tad-die-head u distanza taċ-ċentru tal-parison.
- Interface tal-platen/immuntar, envelop tal-moffa, ħxuna, ftuħ, clamp u arranġament blow-pin.
- Linja tal-firda, pinch-off, but flash, daħħal l-għonq, ventijiet, ċirkuwiti li jkessħu u finitura tal-wiċċ.
- Interfaces għat-teħid, it-tirqim, l-ittestjar tat-tnixxija, il-ġarr u l-immaniġġjar tar-ruttam.
- Materjal tal-għodda, gradi ta' daħħal, ebusija/trattament fejn rilevanti, spares u metodu ta' tiswija.
- Kwantità tal-materjal tal-prova, it-tul tal-ġirja, kampjuni, gauges, rekord tad-dejta u responsabbiltà tal-aċċettazzjoni.
- Arranġament ġenerali, punti ta 'rfigħ, massa tal-moffa/ċentru tal-gravità u proċedura ta' bidla approvata.
- Konfini tal-ambitu: moffa, għodda tad-die, fittings, pajpijiet, tpinġijiet, taħriġ, ippakkjar u oġġetti fornuti mix-xerrej.
Għas-servizzi tal-fabbrika, qabbad iċ-ċirkwiti tal-moffa finali u l-arranġament tal-blowing ma 'Kingle'sgwida għall-ippjanar tal-utilità u t-tqassim. Għall-klassi tal-magni u s-sekwenza tal-produzzjoni, uża l-gwida tal-iffurmar tal-blow ta 'estrużjoni kontinwau tikkonferma jekk pjattaforma akkumulatur hijiex meħtieġa għall-parti finali.
Mistoqsijiet ta' spiss
X'inhi d-differenza bejn moffa blow u ras die molding blow?
Ir-ras tad-die tifforma l-parison imdewweb qabel l-iffurmar. Il-moffa tal-blow tagħlaq madwar dik il-parison, tissiġillaha, tirċievi arja nfiħ, tkessaħ il-parti u tiddefinixxi l-forma esterna tagħha. Huma sistemi ta' għodda separati iżda konnessi.
X'informazzjoni hija meħtieġa biex tiddisinja moffa ta 'blow ta' estrużjoni?
Ipprovdi l-parti kkontrollata u tpinġijiet tal-għeluq, grad tar-reżina, piżijiet parison lesti u gross, ħitan u dimensjonijiet kritiċi, testijiet funzjonali, mira tal-output, interface tal-magni, pjan tal-kavità, metodu tat-tirqim u utilitajiet tal-fabbrika.
Għaliex huwa importanti disinn pinch-off fl-estrużjoni blow molding?
Il-pinch-off jikkompressa u jissiġilla materjal parison sħun u jgħin biex jiddefinixxi fejn il-flash jissepara. Il-ġeometrija tagħha tinteraġixxi ma 'materjal, ħxuna ta' parison, għeluq tal-moffa, temperatura, ħelsien tal-flash u deflashing, għalhekk għandha tiġi vvalidata fuq il-proġett attwali.
Għaliex moffa blow ta 'estrużjoni teħtieġ ventijiet?
L-arja tista 'tinqabad bejn il-parison u l-kavità li qed tespandi. Il-ventijiet jagħtuha rotta ta 'salvataġġ sabiex il-parison jista' jikkuntattja l-wiċċ tal-moffa u jirriproduċi l-forma u d-dettall maħsuba.
Kif il-kanali tat-tkessiħ jaffettwaw il-ħin taċ-ċiklu tal-iffurmar tal-blow?
Iċ-ċirkwiti tat-tkessiħ ineħħu s-sħana sakemm il-parti tista 'tiġi rilaxxata mingħajr deformazzjoni inaċċettabbli. Ir-reġjun sħun l-aktar bil-mod jista 'jillimita ċ-ċiklu, għalhekk it-tqassim taċ-ċirkwit, il-fluss, it-temperatura, il-materjal tal-moffa u d-distribuzzjoni tal-ħajt għandhom jiġu evalwati flimkien.
Moffa tal-blow eżistenti tista 'twaħħal magna differenti?
Possibilment, imma ma jassumuhx. Iċċekkja l-wisa 'tal-moffa, l-għoli, il-ħxuna, il-massa, l-immuntar, il-ftuħ, il-morsa, il-pożizzjoni tal-blow-pin, l-utilitajiet, it-triq tat-teħid, l-allinjament tad-die-head u l-kontrolli kontra l-magna li tirċievi.
Għandi nagħżel moffa tal-blow tal-aluminju jew tal-azzar?
L-għażla tiddependi fuq il-prestazzjoni termali, id-dazju tal-produzzjoni, ir-reżina, ir-rekwiżiti tal-wiċċ u l-ilbies, l-istrateġija tad-daħħal, il-kapaċità tat-tiswija, il-ħin taċ-ċomb u l-ispiża. Staqsi għall-grad eżatt u s-suppożizzjonijiet tad-disinn aktar milli tagħżel mill-isem tal-metall biss.